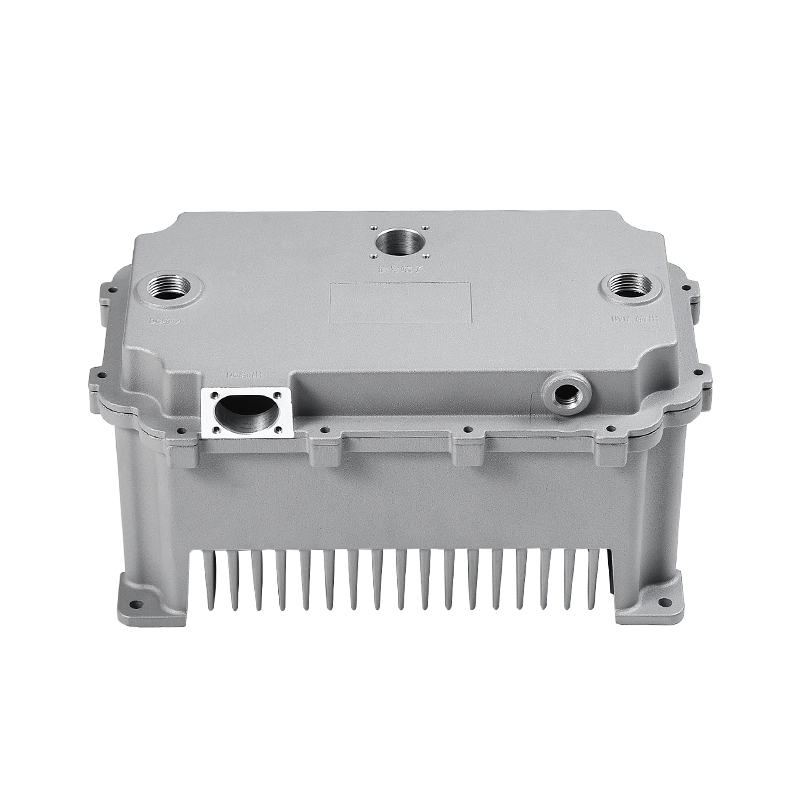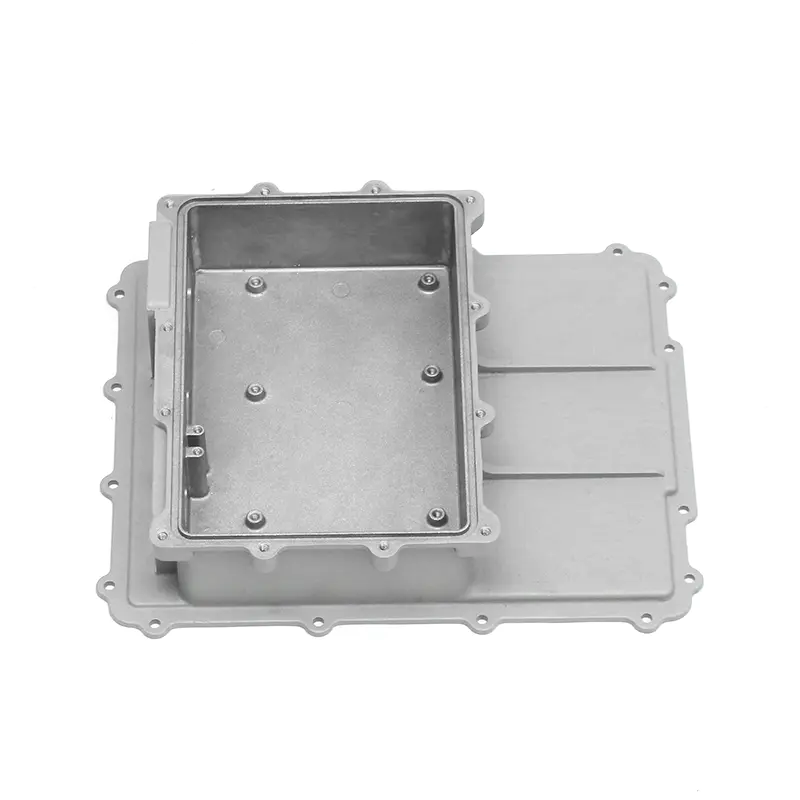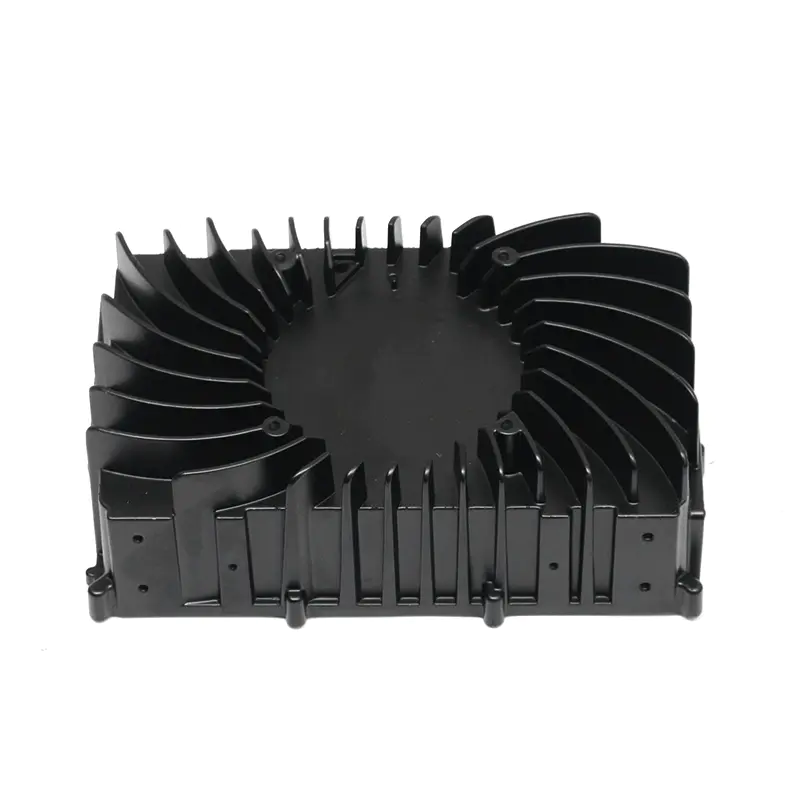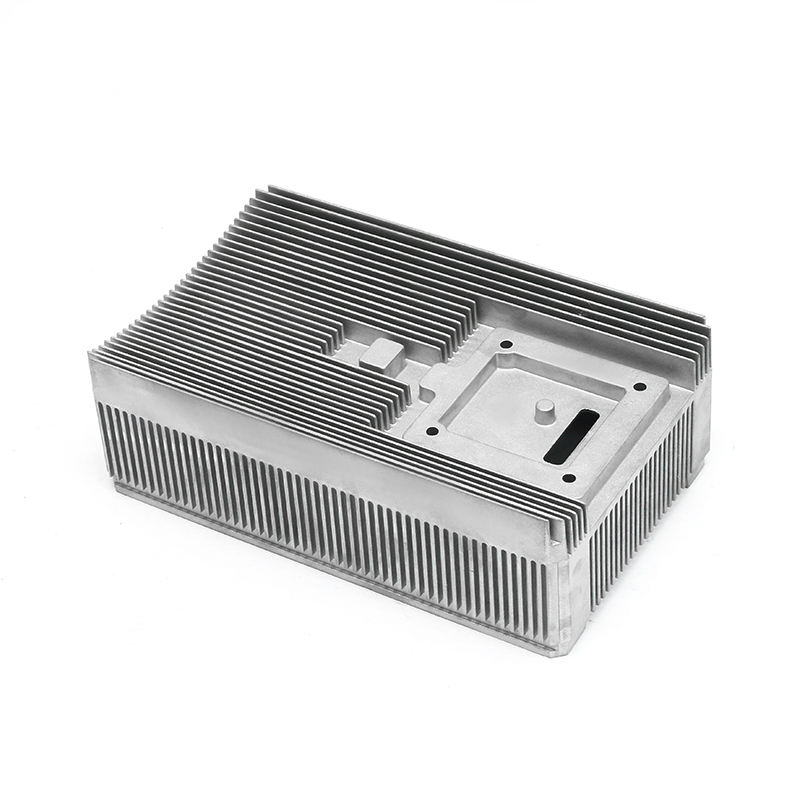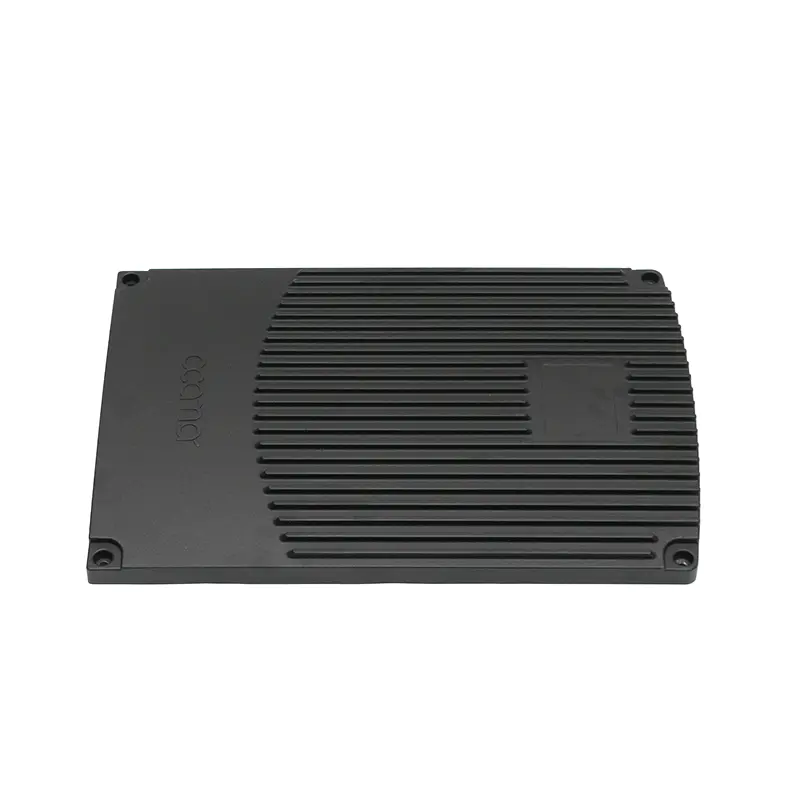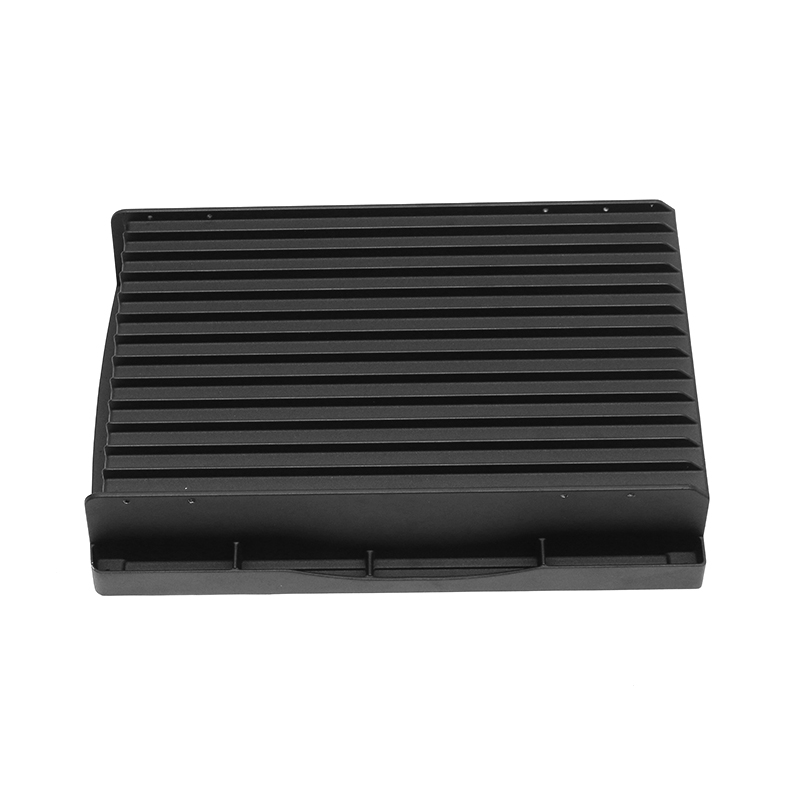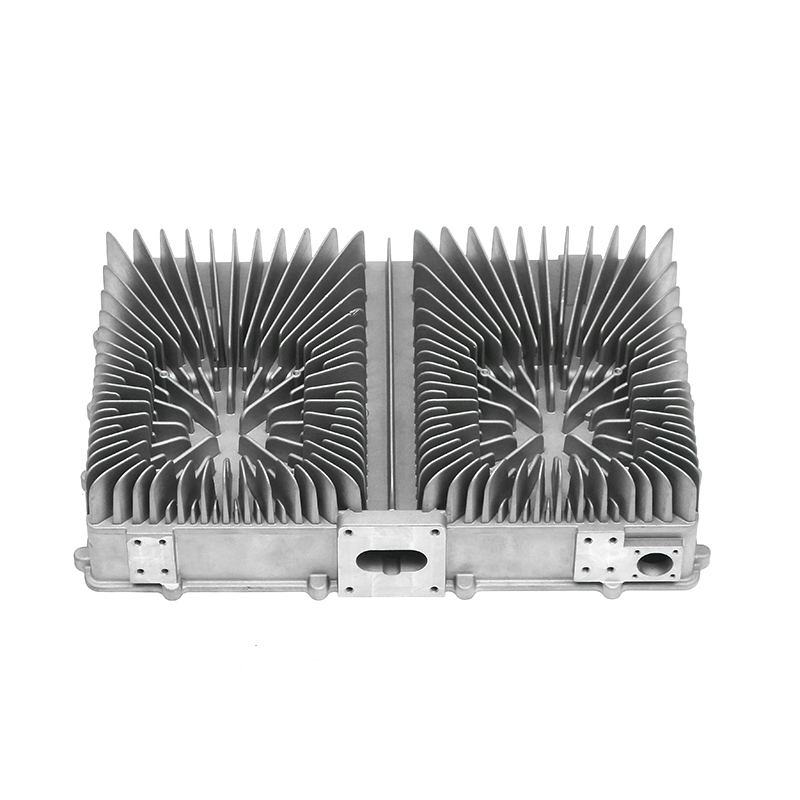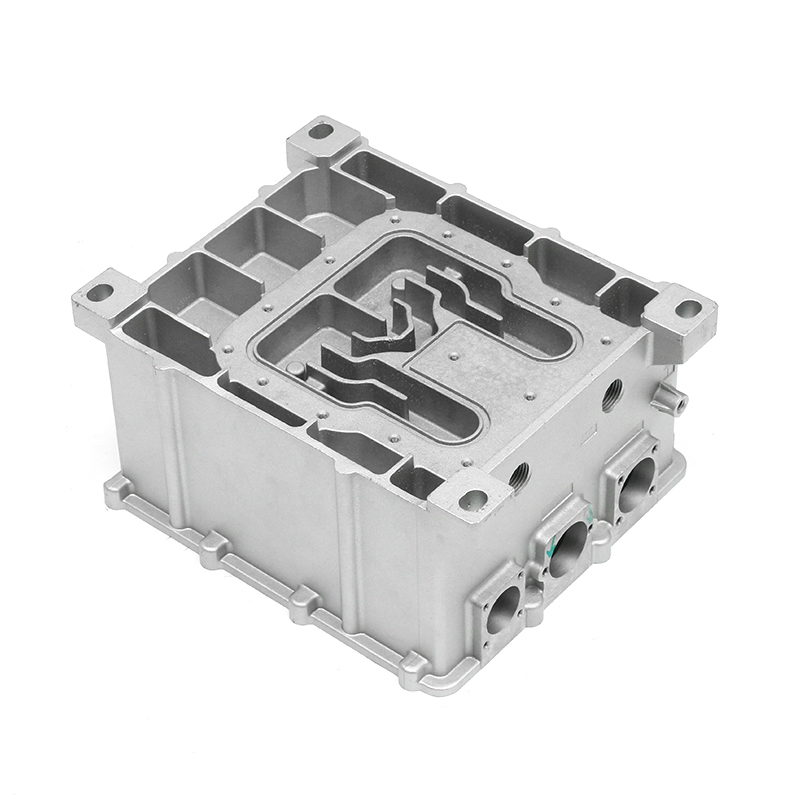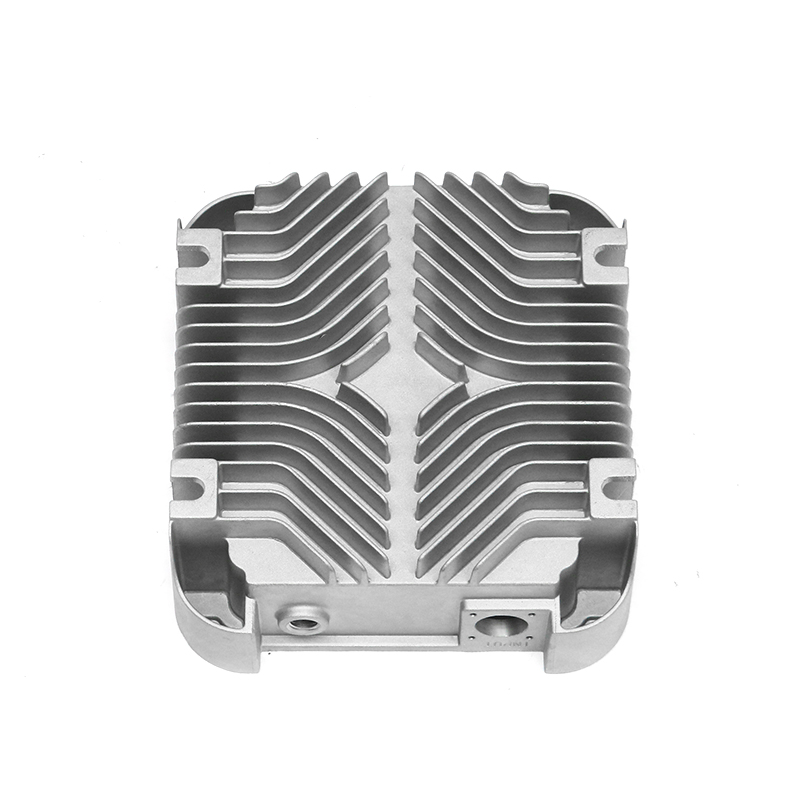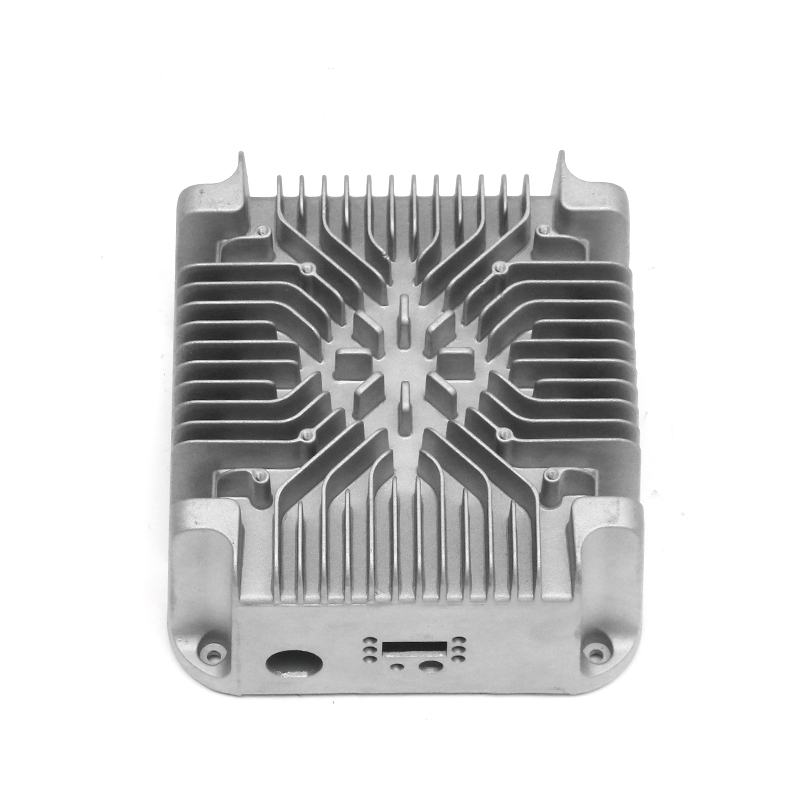


Et vannpumpehus er den delen som konverterer en klage om kjølevæskelekkasje til en reparasjonsbeslutning. Den roterer ikke, og den er sjelden den første komponenten som erstattes, men når overflaten er skjev eller veggen er porøs, svikter pumpen. Å forstå hvordan hus støpes, maskineres og testes gjør leverandørevaluering enklere og forhindrer gjentatte feil.
Hva et vannpumpehus gjør
Vannpumpehuset er den strukturelle grensen som holder kjølevæske inne i kjølekretsen. Den inneholder pumpens innløp og utløp, støtter aksellageret, gir en bearbeidet overflate for motorblokken, og bærer pakningen eller O-ringen som forhindrer siver.
Fordi huset er koblet til den varme motorblokken, må det holde formen gjennom termiske sykluser fra kaldstart til normal driftstemperatur. Et hus som bøyer seg eller kryper forstyrrer tetningen mellom pumpen og blokken. Impellerklaringen styres også av huset; hvis huset bøyer seg, kan pumpehjulet gni mot huset og redusere strømningen.
Materialet som velges for huset påvirker hvordan pumpen oppfører seg under drift. Støpejern og aluminium dominerer produksjonen av ulike årsaker.
Støpejern versus aluminium for vannpumpehus
Støpejernshus er fortsatt vanlig i kraftige og eldre motorplattformer. De tåler vibrasjoner, motstår erosjon fra partikler, og deres høyere vekt er sjelden et problem i et stort motorrom. Deres svake punkt er korrosjon, spesielt når kjølevæsken ikke vedlikeholdes og det beskyttende belegget er skadet.
Pressstøpte aluminiumshus er standard for moderne personbiler og elektriske kjøretøy. De sparer vekt, leder varme bort fra lagerområdet og lar kjølesystemet nå driftstemperaturen mer konsekvent. Aluminium trenger en tettere støpestruktur for å motstå porøsitet, så støpeprosessen betyr mer enn med støpejern.
| Eiendom | Støpejernshus | Pressstøpt aluminiumshus |
|---|---|---|
| Vekt | Tung; kan forsterke belte- og lagerbelastningen | Lys; enklere å administrere i front-drive-oppsett |
| Korrosjonsbestandighet | Avhengig av belegg og kjølevæskekjemi | Mer stabil når overflatebehandlingen er riktig |
| Bearbeidbarhet | Hardere på verktøy; stabile dimensjoner | Utmerket med finkornet struktur |
| Varmeoverføring | Moderat; kan holde kjølevæsken varm | Høyere; hjelper til med å fjerne varme fra lagerbrønnen |
| Typisk feil | Rust rundt pakningsflaten | Porøsitetslekkasje ved tynnveggede partier |
Feilen i et aluminiumshus er ikke alltid synlig fra utsiden. En porøs del under utløpsporten kan bare sive ut når systemet er under trykk og varmt. Det er grunnen til at støpeprosessen og lekkasjetesting ikke er valgfrie trinn.
Når et hus produseres som en del av en komplett vannpumpeenhet, gjelder samme materiale og maskineringslogikk. Du kan se utvalget av bil vannpumpehus vi produserer inkludert støpe- og testtrinnene bak hver enhet.
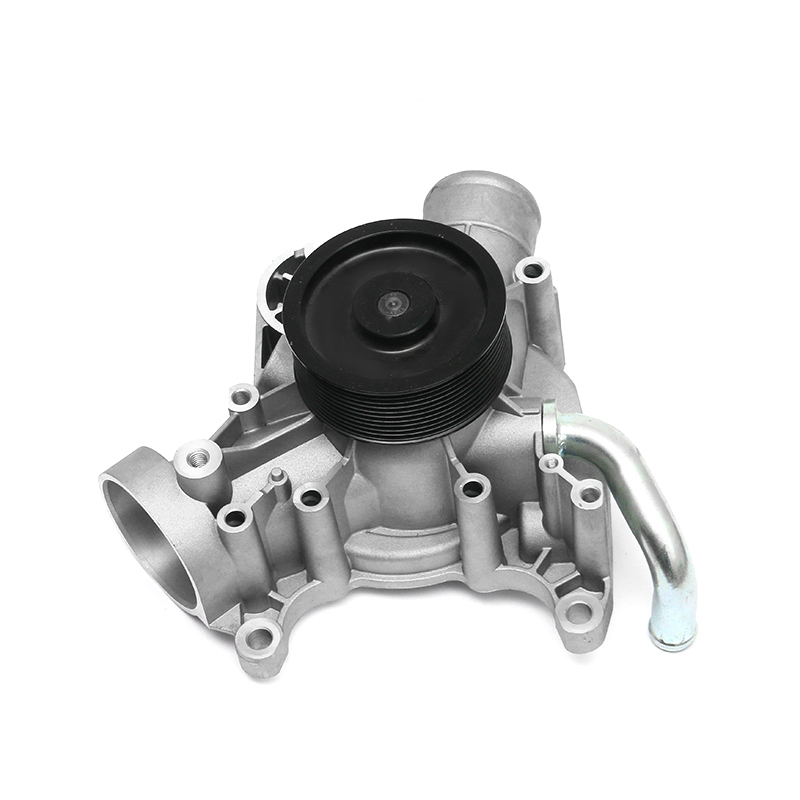 OEM/ODM støping bil vannpumpe produsenter, leverandører, fabrikk Ningbo Fenda New Energy Technology Co., Ltd., er Kina produsenter av støping av bilvannpumper og leverandører av bilvannpumper, vår fabrikk... Se produkt →
Hvorfor støpeprosessen bestemmer husets pålitelighet
Et vannpumpehus starter som en formstøpt nesten nettform. Dysen kontrollerer veggtykkelsen, kjølelinjene og trekkvinklene. Hvis formdesignet ikke mater smeltet aluminium jevnt, dannes det porøsitet i seksjonene som senere kommer under trykk.
Den praktiske konsekvensen er at et hus kan se rent ut på utsiden og fortsatt lekke gjennom et innvendig mikrohull. Det er derfor trykktette vannpumpehus trenger kontrollert porthastighet, tilstrekkelig overløp og en velprøvd skuddprofil.
En leverandør som designer egne former har en klar fordel i denne fasen. Vår produksjonshistorie startet med formdesign, og det samme teamet jobber fortsatt med dysene før et vannpumpehus går i produksjon. Støperiet bruker seks støpemaskiner på mellom 400 og 2000 tonn, noe som er nok til størrelsesområdet til pumpehus og større kjølevæskekomponenter.
Selv en god støping kan svekkes av en dårlig bearbeidingsmetode, men støping forblir fundamentet. For en mer detaljert titt på hvordan slitasje utvikler seg på pumpenivå, se vår tekniske merknad om forbedre slitestyrken til vannpumper .
Maskinering av overflatene som må forsegles
Når det er støpt, går et vannpumpehus gjennom maskineringssentre som skaper de flate flatene, boringen og tetningssetet. Dette er overflatene hvor kjølevæsketrykket er inneholdt. Et typisk hus krever kontrollert flathet på motorens overflate, en konsistent boring for aksellageret og et glatt spor for radialtetningen.
For aggressiv bearbeiding kan åpne porene nær overflaten. Bearbeiding for lett kan etterlate støpt hud som forhindrer en skikkelig pakningsklemming. Riktig balanse oppnås med definerte nullpunkter, stabil innspenning og dokumenterte verktøyforskyvninger.
I vårt anlegg behandler 80 høyhastighets maskineringssentre pumpehus og tilhørende aluminiumsdeler. Etter maskinering tar koordinatmålemaskiner rutinemessige dimensjoner, mens en industriell CT sjekker innvendig veggtykkelse og porøsitetsfordeling. Disse trinnene er ikke laboratorietillegg; de er en del av kvalitetskontrolldokumentasjonen som følger med serieproduksjonen.
Nøkkelbearbeidingssjekker for et vannpumpehus
- Motoren matcher flathet og finish.
- Lagerboringsdiameter og konsentrisitet til remskivenav.
- Tetningsspordybde og kanttilstand.
- Bolthullsposisjon i forhold til fabrikklokaliseringspinnene.
- Trykktestresultat etter siste maskinering.
Hva du bør kontrollere før du bestiller vannpumpehus
Å kjøpe et vannpumpehus fra en støpt leverandør er forskjellig fra å kjøpe en standard avstandsholder. Huset er en sikkerhetsrelatert kjølesystemkomponent, så feilmodusen er ikke en visuell defekt, men et sakte tap av kjølevæske som fører til overoppheting av motoren.
Før du godkjenner en leverandør, se gjennom følgende punkter i tillegg til pris:
- Materialverifisering. Legeringskvaliteten må støtte kjølevæskeeksponering ved høy temperatur og den forespurte korrosjonsbeskyttelsen.
- Bevis for trykktetthet. Luftlekkasjetestposter forteller deg mer enn et prøvehus som aldri ble testet.
- Maskineringsevne. Spør om leverandøren kontrollerer datumreferanser mellom støpe- og maskineringsoperasjoner.
- Belegg eller overflatebehandling. Aluminiumshus krever et beskyttende lag som tåler motorkjølevæske ved driftstemperatur.
- Prosesskvalitetssystem. Et IATF 16949:2016-sertifisert system gir sporbarhet fra smelting til sluttinspeksjon.
Hos vårt firma følger kvalitetssystemet IATF 16949:2016, og inspeksjonsutstyret inkluderer to koordinatmålemaskiner, en industriell CT-skanner, spektrometre og flere lufttetthetstestere. Disse ressursene brukes på hvert produksjonsparti, ikke bare på innledende prøver.
Vannpumpehusdesignbehov i elektriske kjøretøy
Elektriske drivlinjer endret driftsmiljøet til vannpumpen. Pumpen går ikke lenger med et fast belteforhold; den er elektronisk styrt og sirkulerer kjølevæske med variabel hastighet i henhold til batteri- og motortemperatur. Dette skaper trykkpulsering, og huset må holde seg stabilt under forbigående belastninger.
Elektriske og hybridbiler legger også til termiske styringsventiler og flere kjølevæskegrener. Det betyr at husene ikke lenger bare er et pumpedeksel. De blir manifolder med flere porter, som krever samme porøsitetskontroll som et tradisjonelt pumpehus, men med mer komplekse geometrier.
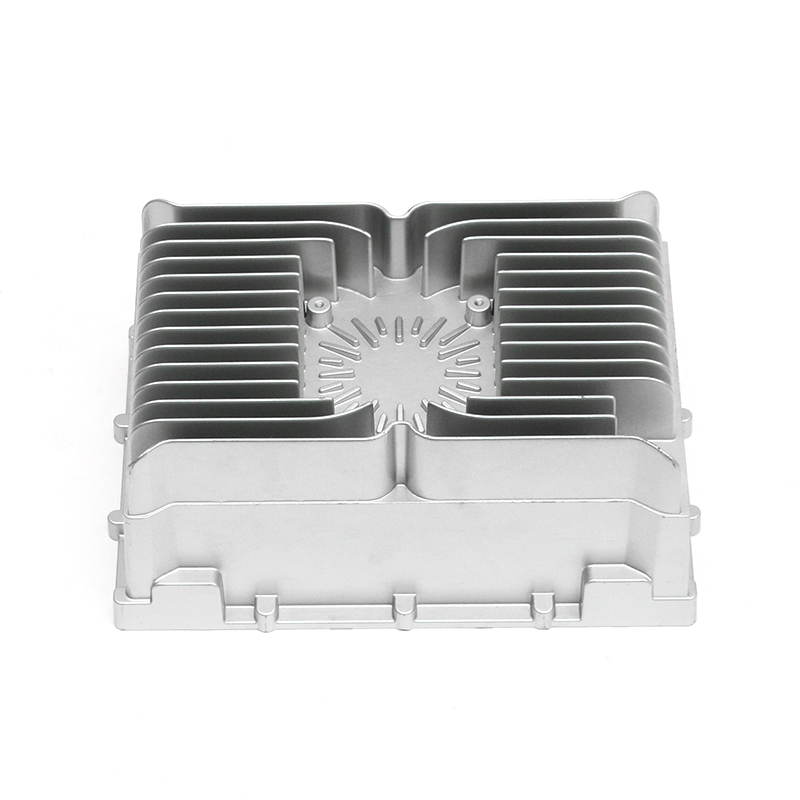
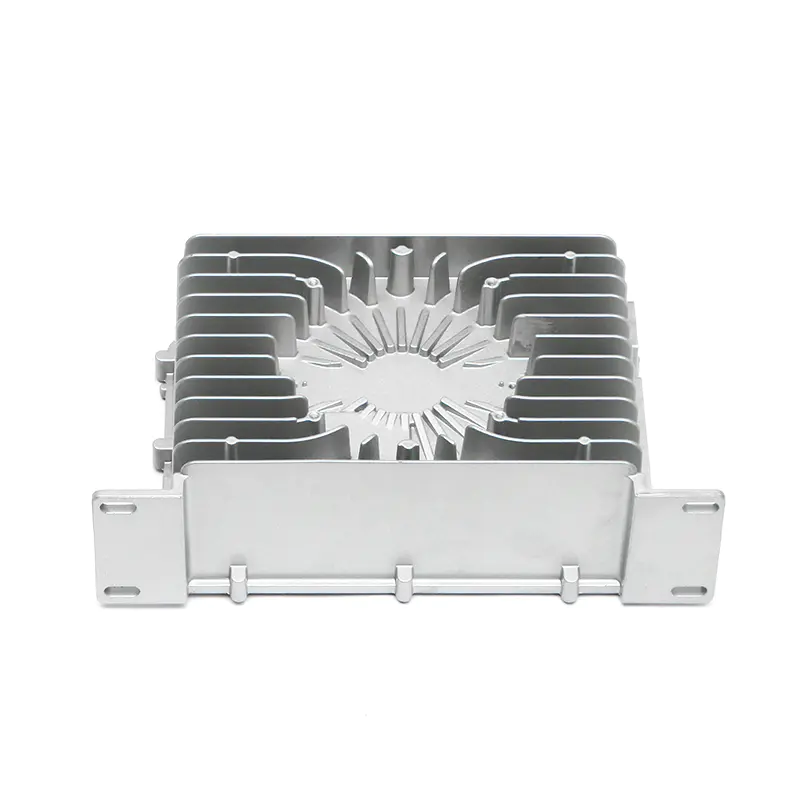
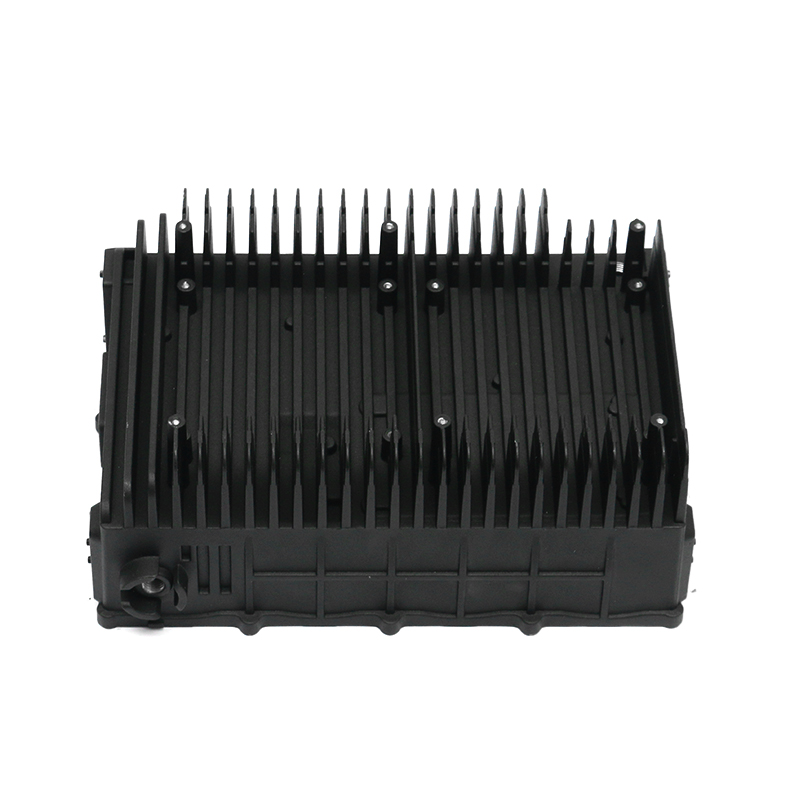
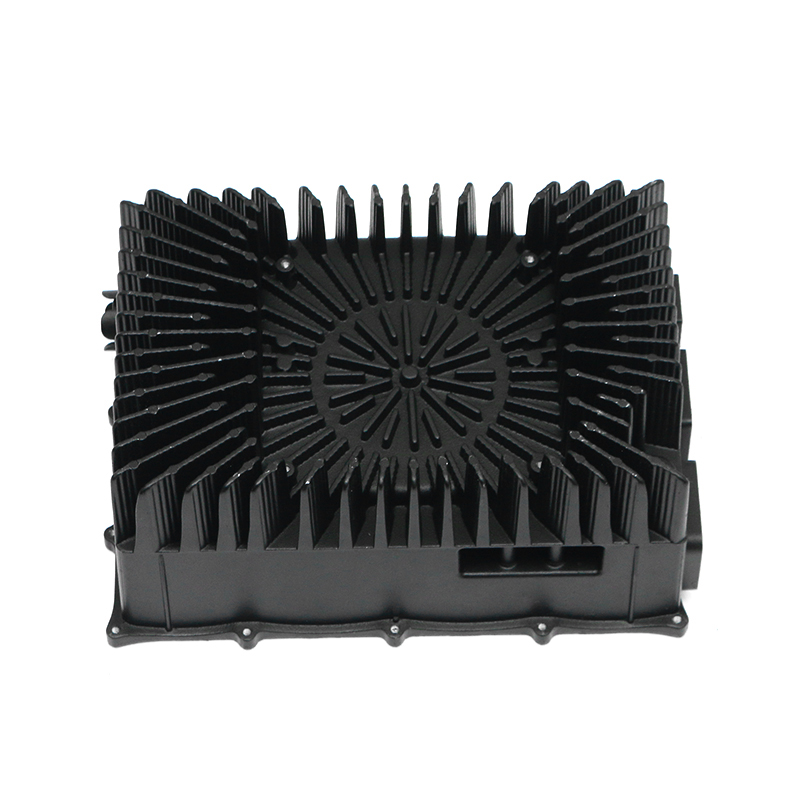
For kjølevæskestyringskomponenter som går utover en tradisjonell vannpumpe nye energi elektroniske vannkjølehus vi produserer viser hvordan den samme støpe- og maskineringsdisiplinen brukes på større havnestrukturer og strømningskanaler.
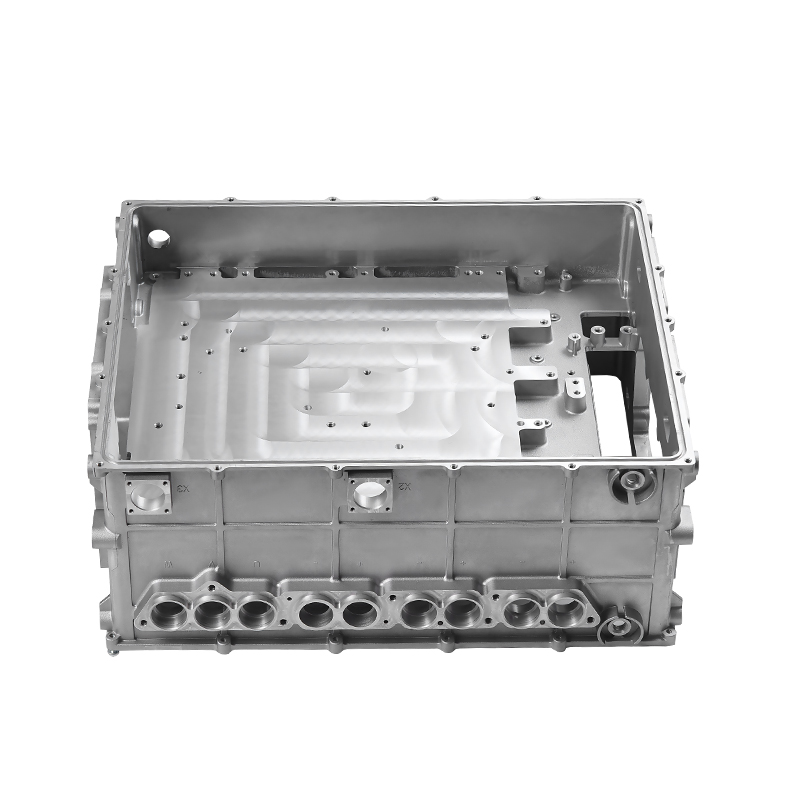 OEM/ODM Die Casting New Energy Elektronisk kontrollert vannkjøling Series Ma Ningbo Fenda New Energy Technology Co., Ltd. er Kina New Energy Electronically Controlled Water Cooling Series støpestøpeprodusenter... Se produkt →
Et vannpumpehus trenger ikke å være dyrt, men det må være tett, dimensjonsriktig og ærlig testet. Start med materialet, se deretter på støpeprosessen og kvalitetsbeviset. En leverandør som kan vise trykktestposter og maskinerte dimensjonsrapporter vil redde deg fra den typen kjølevæskelekkasje som kommer tilbake en uke etter installasjonen.