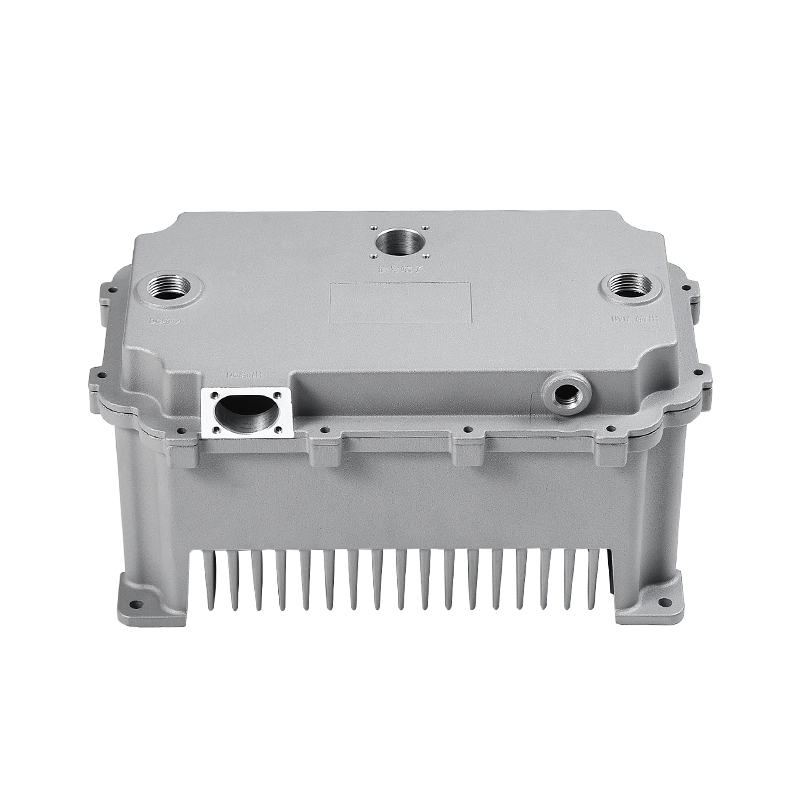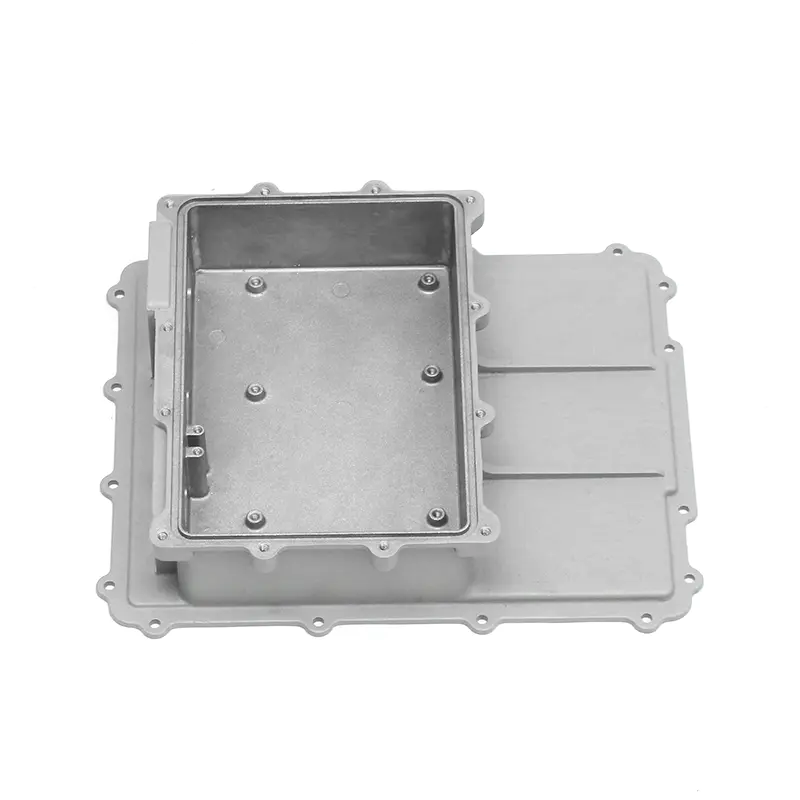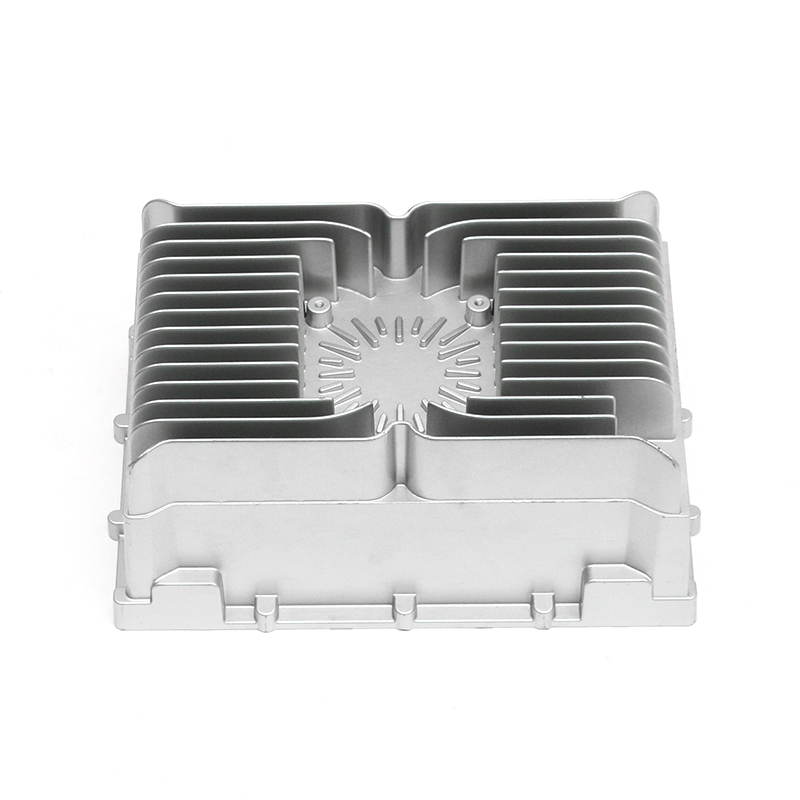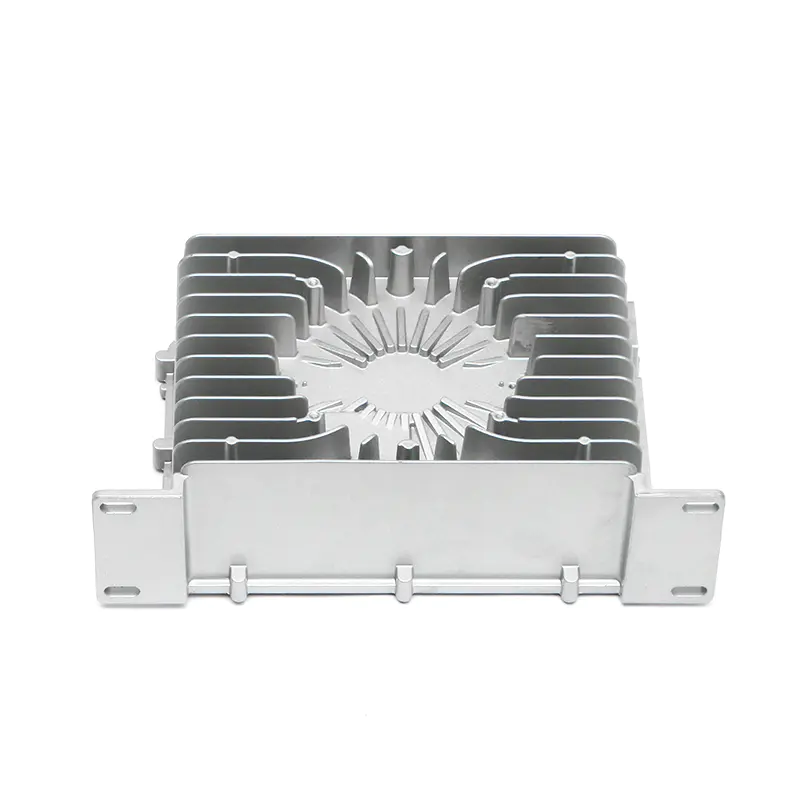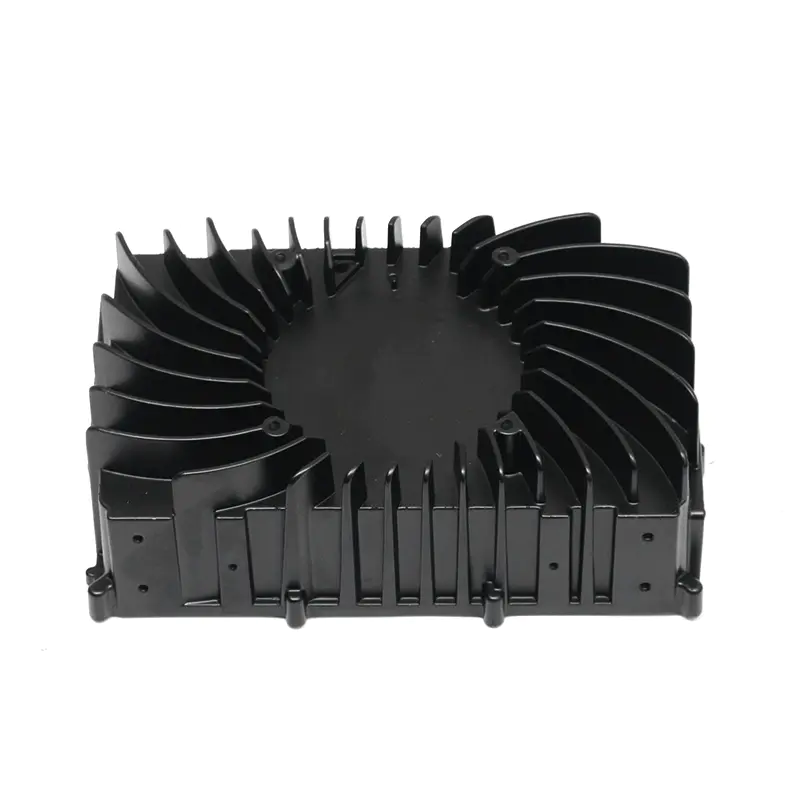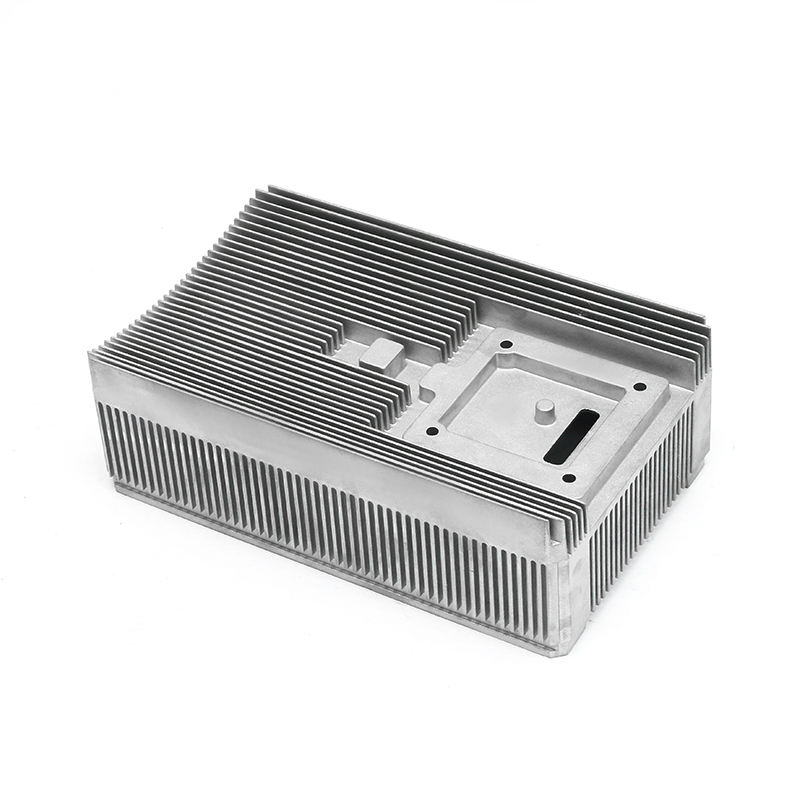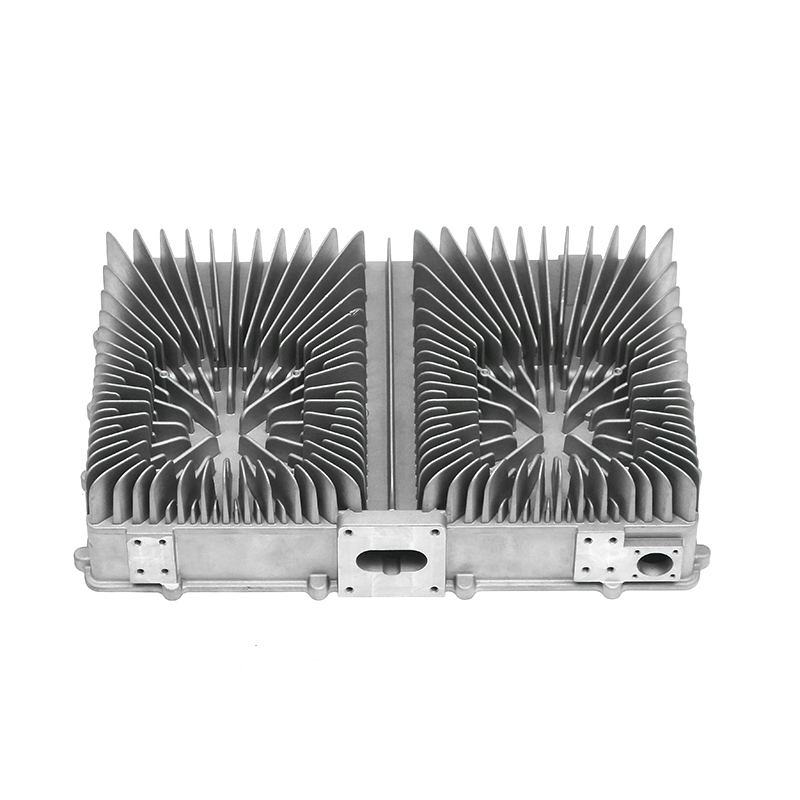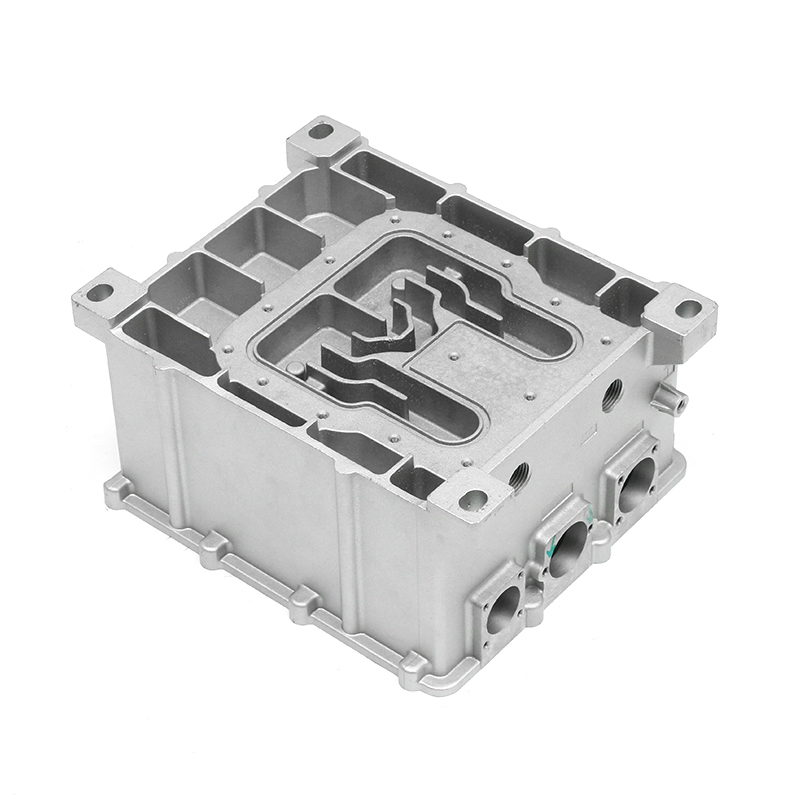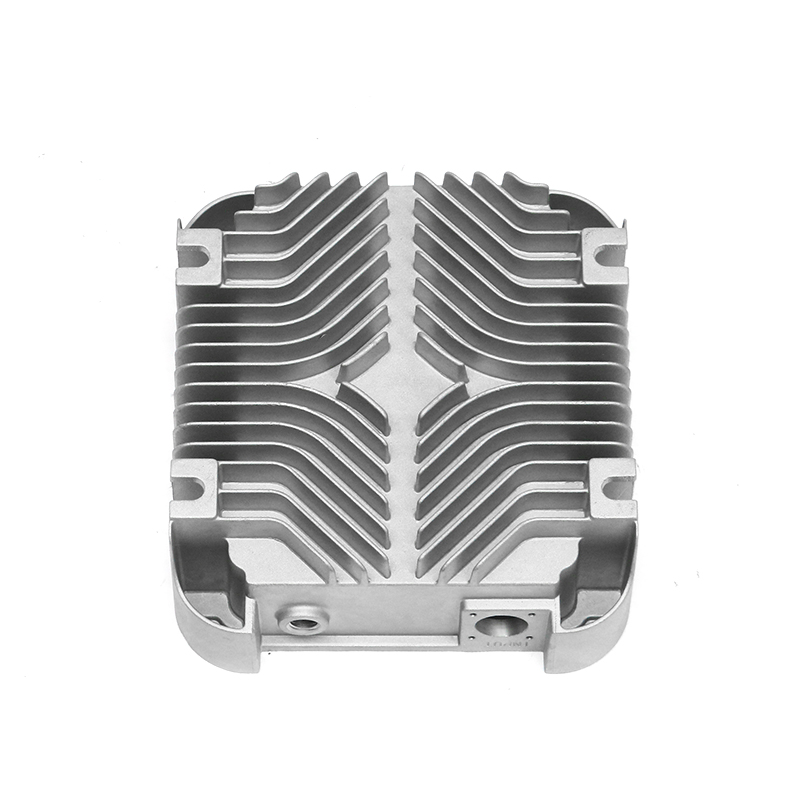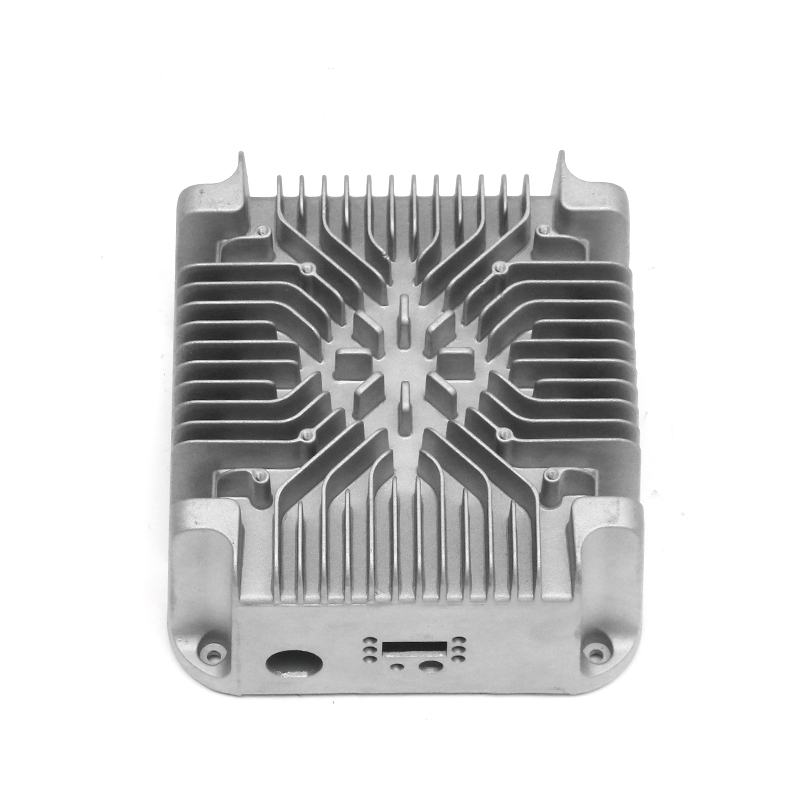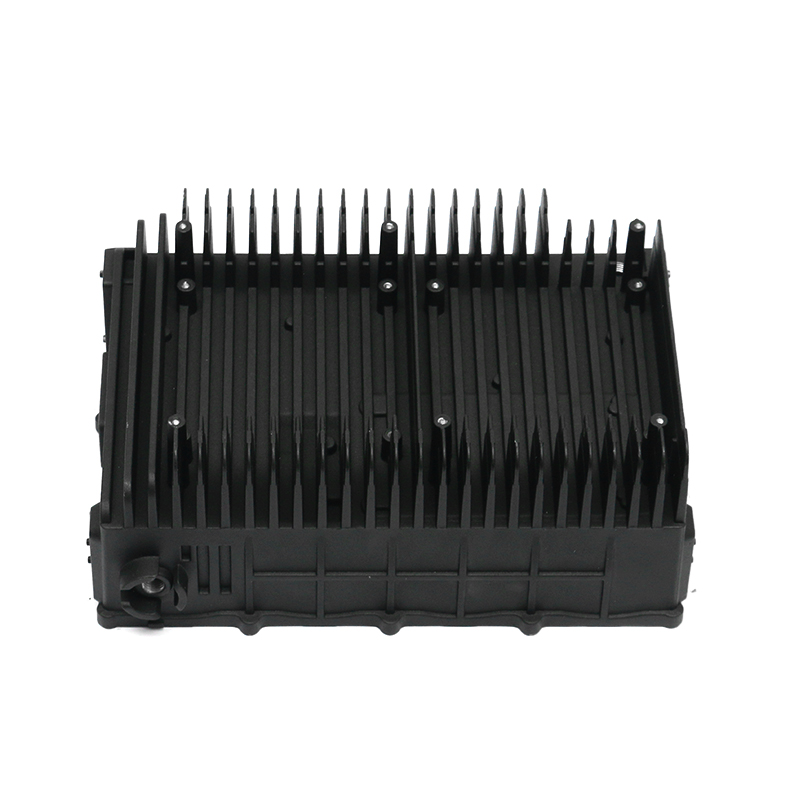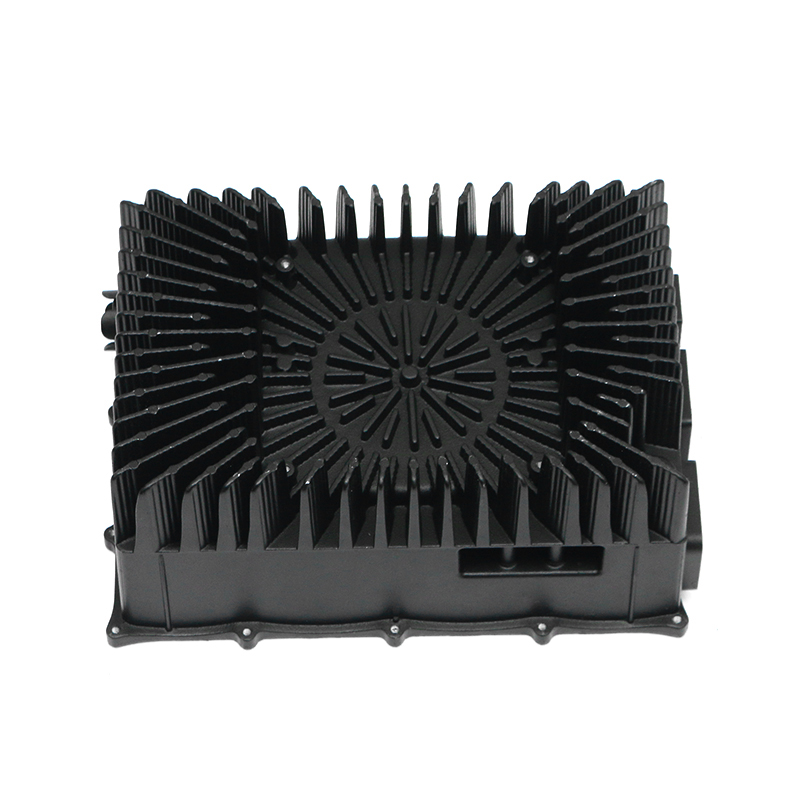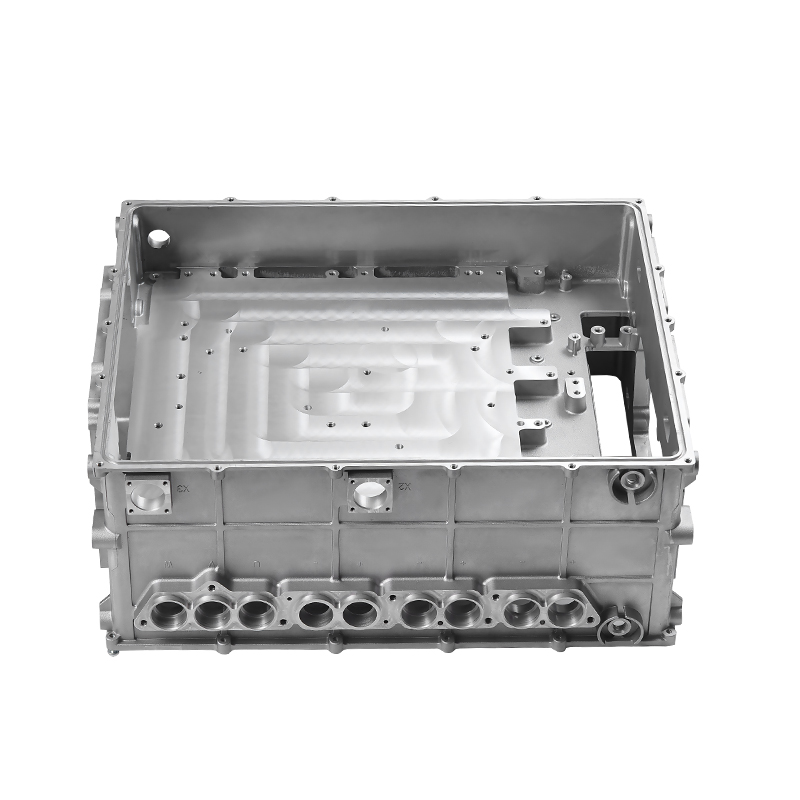


Åpne panseret på nesten enhver moderne bil, og vannpumpehuset er en støpt aluminiumsdel som du ikke trenger å tenke på. Den stille påliteligheten er en teknisk beslutning. Høytrykkspressestøping av aluminium skaper et vannpumpehus med konsistente kjølevæskepassasjer, tette tetningsflater og en kostnadsstruktur som fungerer for millioner av kjøretøy per år. Når en vannpumpe skal overleve 150 000 km eller mer, betyr støpeprosessen mer enn de fleste kjøpere er klar over.
Hvorfor støping er standardvalget for bilvannpumper
Pressestøping velges ikke fordi det er enkelt, men fordi det løser den sentrale konflikten i vannpumpedesign: delen må ha komplekse kjølevæskepassasjer og stive, tynne vegger, samtidig som den forblir rimelig ved høye volum. Støpejern og fabrikkerte alternativer kan fungere, men de legger vanligvis til masse eller maskineringstrinn. Et støpt aluminiumshus oppnår veggtykkelse i området 2,5–4,0 mm, noe som holder pumpen lettere og hjelper varmen å bevege seg bort fra lagrene og tetningen. Vektbesparelsen i forhold til støpejern er vanligvis 40–50 %.
Fra et produksjonssynspunkt er støping en engangsprosess for kompleks geometri. Porter, løpere og kjølelinjer er innebygd i formdesignet, så tusenvis av deler kommer ut med identiske profiler. For en familie sedanpumpe produsert i en serie på 100 000 enheter, reduserer denne repeterbarheten kostnaden per del og reduserer risikoen for feil i felten. Dette er grunnen til at OEM-er og tier-one-leverandører fortsetter å spesifisere trykkstøping for vannpumpehus og -hus.
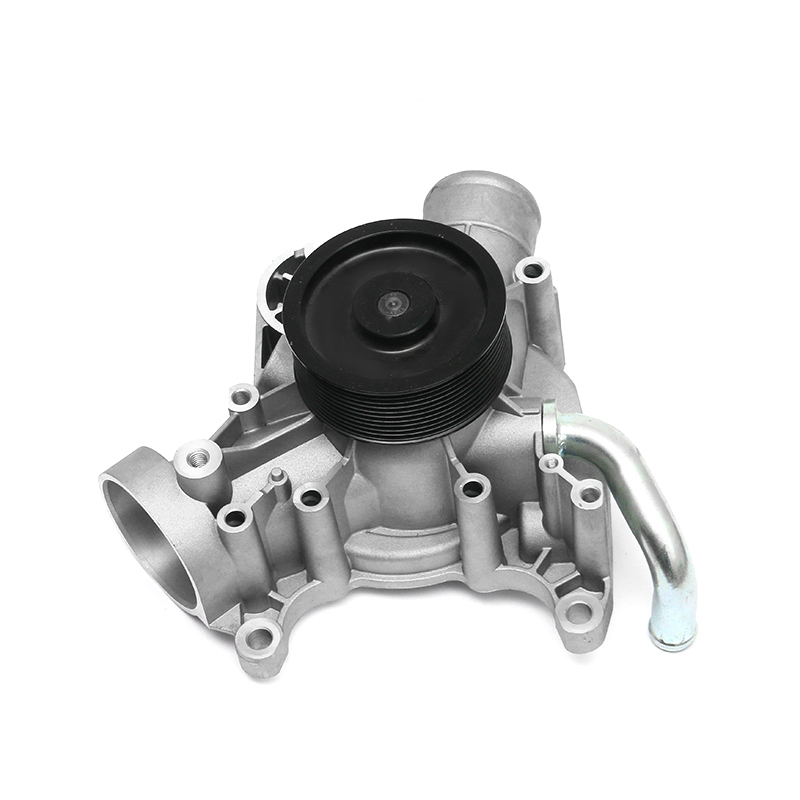 Presisjonsstøping for vannpumpehus til biler Denne leverandøren kombinerer formdesign, formstøping og prosesseringsekspertise for å produsere holdbare vannpumpehus i aluminium, noe som sikrer repeterbar kvalitet for motorkjølekomponenter. Se produkt →
Aluminiumslegeringer brukt i vannpumpestøping
Valg av legeringer er en avveining mellom fluiditet, trykktetthet, termisk ledningsevne og bearbeidbarhet. I praksis er vannpumpehus avhengige av nesten eutektiske aluminium-silisiumlegeringer fordi silisium forbedrer flyten av smeltet metall i tynne seksjoner og reduserer størkningskrymping.
| Legering | Nøkkelegenskaper | Typisk bruk |
|---|---|---|
| ADC12 | Høy fluiditet; god trykktetthet; god bearbeidbarhet | Komplekse vannpumpehus og braketter |
| A380 | God styrke og varmeledningsevne; bredt smelteområde | Hus som krever høyere mekanisk eller utmattelsesmotstand |
| AlSi10Mg(Fe) | Lavere jerninnhold; bedre duktilitet for behandling etter støping | Kjølevæskehus til elektriske kjøretøy og strukturelle pumpefester |
Disse legeringene er ikke utskiftbare. En pumpe plassert i nærheten av en turbolader opplever en annen varmebelastning enn en pumpe på en liten naturlig aspirert motor. Tegningen, driftstrykket og monteringsposisjonen bør alle gjennomgås før legeringen er ferdigstilt.
Støpeprosessen trinn for trinn
Hver støpt vannpumpe starter med en form designet rundt kjølekretsen. Formdesignet bestemmer hvor skillelinjen sitter, hvordan kjernen vil danne løpehjulets hulrom, og hvor mange sidehandlinger som trengs. En erfaren støpeingeniør vil gjennomgå strømningssimuleringsresultater før stål kuttes.
- Formdesign: kjølekanaler, portplassering og ejektorposisjoner er optimalisert for ett ensartet fyllingsmønster.
- Smelting og injeksjon: aluminiumslegeringen holdes ved riktig temperatur og presses inn i dysen ved høyt trykk.
- Størkning og kjøling: kontrollert kjøling sikrer at tynne vegger fylles helt og fôringen forblir effektiv.
- Utstøting og trimming: støpingen fjernes fra dysen og overløps-, flash- og portsystemet trimmes.
- Maskinering og etterbehandling: kritiske flater, boringer og pakningsoverflater maskineres på CNC-maskineringssentre.
- Trykktesting og inspeksjon: Husene er lekkasjetestet, dimensjonalt kontrollert og klargjort for levering.
Kavitetstrykket er høyt nok til å presse metall inn i tynnveggede detaljer og reprodusere formoverflaten. Denne kombinasjonen av trykk, temperaturkontroll og verktøynøyaktighet er det som skiller et slitesterkt vannpumpehus fra en lekkasje.
Kvalitetskontroll: Hva gjør et støpt vannpumpehus pålitelig
Porøsitet er fienden nummer én til en vannpumpestøping. Luft kan bli fanget under injeksjon, og hvis porøsitet vises nær en tetningsflate, vil kjølevæske unnslippe. Fordi kjølevæskekretsen fungerer under trykk, må huset testes for lekkasjer. En trykkhette for personbil holder vanligvis rundt 100–140 kPa, så huset må lekkasjetestes ved eller over dette området. En kvalitetsleverandør vil teste 100 % av delene, ofte med luft eller helium, og føre oversikt over hvert resultat.
Dimensjonskontroll er den andre store bekymringen. Lagerboringen, impellerhulrommet og pakningsflatene påvirker pumpeeffektiviteten og pakningens levetid direkte. Kontroller av koordinerte målemaskiner i prosessen, sammen med industriell CT for intern porøsitet, gir data under produksjonen i stedet for etterpå.
Materialintegritet er det tredje laget. En spektrometersjekk av hver varme sikrer at silisium, kobber og jern holder seg innenfor det spesifiserte området. Hvis legeringen driver, vil porøsiteten og bearbeidbarheten følge med. Det er her IATF 16949-sertifiseringen tilfører reell verdi, fordi det tvinger hele kvalitetssystemet til å bli dokumentert, ikke bare hevdet.
Designhensyn for ingeniører og kjøpere
For å få det beste resultatet av støping av bilvannpumpe, bør huset være utformet som en støping fra begynnelsen. Et design som er kopiert fra en sandstøping eller en plastdel vil skape unngåelige problemer i formen og i den endelige forseglingskvaliteten.
- Hold veggtykkelsen så jevn som mulig; brå skritt forårsaker krymping og ujevn avkjøling.
- Spesifiser en trekkvinkel på 0,5° til 2° slik at støpen kan kastes ut uten forvrengning.
- Plasser kritiske tetningsflater i områder som skal bearbeides etterpå, ikke støpt.
- Unngå tette toleranser på overflater som ikke trenger dem; maskinerte flater kan holde ±0,1 mm, mens kun støpte dimensjoner bør diskuteres med leverandøren.
For ettermarkedskjøpere er disse designdetaljene ikke synlige, men de vises i pumpefeilrater. Et hus med rene kjølevæskepassasjer og flate, korrekt maskinerte tetningsflater vil naturlig beskytte lager- og tetningsenheten.
Hvordan velge en bil vannpumpe støpestøpeleverandør
Å velge leverandør er en risikostyringsbeslutning. Et hus som lekker eller forvrenges under varmt kjølevæsketrykk kan skade et pumpemerke selv om annenhver komponent er i orden. Av den grunn, evaluer leverandørens kapasitet, ikke bare oppgitt pris.
Start med støpeutstyret. Maskiner fra 400 T til 2000 T trengs for forskjellige husstørrelser. En leverandør med maskineringssentre og internt inspeksjonsutstyr kan koordinere alle toleranser i én produksjonsflyt. Erfaring med formdesign er enda viktigere, fordi en dårlig portdesign ikke kan korrigeres med en billigere legering. På vårt anlegg håndteres formdesign, støping, maskinering og testing under ett tak, noe som unngår koblingen mellom verktøy og produksjon.
- IATF 16949-sertifisering eller tilsvarende bilkvalitetssystem.
- Intern formdesign og vedlikeholdsevne.
- CMM, industriell CT, spektrometer og utstyr for lekkasjetesting.
- Én leverandør for støping, maskinering og overflatebehandling.
- Dokumentert erfaring med pumpehus, ikke bare generell trykkstøping.
Et hus med avstemte tetningsflater og rene kjølevæskepassasjer vil også gi lengre levetid. Denne sammenhengen mellom pumpekomponenter og motorpålitelighet er dekket i vår tekniske merknad om vannpumpens slitestyrke og motorens levetid .
Bunnlinjen
Støping av bilvannpumper er en etablert prosess, men suksessen avhenger av material-, mugg- og prosesskontroller. Pressstøping av aluminium er fortsatt den mest praktiske måten å produsere pumper som er lette, repeterbare og rimelige. For ingeniører og kjøpere er ikke målet å finne den billigste pumpestøpingen, men å finne leverandøren som kan bevise at hvert hus er målnøyaktig og trykktett. Bekreft disse kontrollene under prøvestadiet, og feltpålitelighet vil følge.