

Introduksjon: Hvorfor støping dominerer bilproduksjon
Åpne panseret på et moderne forbrennings- eller elektrisk kjøretøy, og du vil finne støpt aluminium som utfører stille, men viktig arbeid. Motorblokker, transmisjonshus, oljepanner, braketter og drivverkskapsler er alle dannet ved å tvinge smeltet metall under høyt trykk inn i en stålform. Prosessen er rask, repeterbar og i stand til å produsere kompleks geometri i ett skudd, noe som forklarer hvorfor bilteknikk er mer avhengig av den enn noen annen metallformingsmetode.
Drivkraften for lettere kjøretøy, tettere emballasje og kostnadseffektivitet i høyvolum har presset pressstøping til sentrum av bilproduksjonen. En enkelt støping kan erstatte en sveiset sammenstilling av stemplede deler, redusere vekten og forkorte forsyningskjeder. Samtidig er prosessen ikke bare en enkelt maskinoperasjon. Det avhenger av presis verktøy, kontrollert smelting, forsiktig utstøting og etterstøpt maskinering.
Et selskap som fddiecasting.com illustrerer hvorfor støping sjelden er et frittstående trinn. Den kombinerer formdesign, aluminiumsstøping og presisjonsbearbeiding under ett tak, som holder toleransekontroll og kommunikasjon tett fra første designgjennomgang til endelig inspeksjon. I de følgende delene vil vi gå gjennom prosessen, materialene, kvalitetskontrollene og leverandørevalueringskriteriene slik at du kan ta bedre beslutninger for dine egne bildeler.
Støpeprosessen forklart trinn for trinn
Hver bilstøping starter med et konsept av den ferdige delen og slutter med en maskinklar komponent. Den totale flyten kan grupperes i fire stadier: verktøy, injeksjon, størkning og trimming.
Formdesign og verktøy
Formen, eller formen, er den største enkeltfaktoren for støpekvalitet. Det bestemmer dimensjonsnøyaktighet, overflatefinish og hvor konsekvent metallet fyller tynne vegger. Dysestålet må tåle termisk sykling, og løperen og overløpssystemet må være utformet slik at luft og oksider kan slippe ut.
Leverandører med intern verktøyekspertise, inkludert presisjon trimming form design , kan bedre kontrollere dette kritiske trinnet. Siden fddiecasting.com startet som en formprodusent i 2006, behandler selskapet verktøy som en kjernekompetanse snarere enn en outsourcet oppgave. Denne historikken påvirker defektrater og ledetider direkte.
Smelting og injeksjon
Bildeler i aluminium produseres nesten alltid på støpemaskiner med kaldt kammer. I denne prosessen smeltes metall i en separat ovn og øses deretter inn i et skuddkammer, hvor et hydraulisk stempel skyver det inn i dysen med høy hastighet. Varmekammermaskiner, som holder injeksjonsmekanismen nedsenket i smeltet metall, er bedre egnet for sink- og magnesiumlegeringer med lavere smeltepunkter.
Maskinens klemkraft bestemmer den maksimale delstørrelsen som kan produseres. fddiecasting.com driver seks kaldkammermaskiner fra 400 til 2000 tonn klemkraft, slik at den kan dekke deler som spenner fra små speilbraketter til store motorhus.
Avkjøling, utkast og trimming
Etter injeksjon avkjøles metallet raskt i den vannkjølte dysen. Størkningstid styrer mikrostrukturen og risikoen for krympeporøsitet. Når delen er solid, skyver utkasterstifter den ut, og syklusen gjentas. Delen går deretter til trimming, hvor løperen, overløpene og blinken fjernes.
Bilkomponenter krever vanligvis sekundære operasjoner som avgrading, maskinering og overflatebehandlinger. Integreringen av støping med senere prosesser er grunnen til at fddiecasting.com har 80 høyhastighets presisjonsmaskineringsentre i samme anlegg.
Velge riktig legering for støpte deler til biler
Materialvalg bestemmer mekanisk styrke, korrosjonsmotstand, termisk ledningsevne og kostnad. Det er ingen beste legering for hver del, men valgene kan begrenses etter funksjon.
Aluminiumslegeringer
Aluminium er det dominerende materialet for støpegods til biler. Den tilbyr et godt styrke-til-vekt-forhold, utmerket varmeledningsevne og naturlig korrosjonsbestandighet. Aluminiumslegeringer, spesielt A380, brukes til motorblokker, girhus, oljepanner, motorhus og elektroniske kontrollskap. Legeringen flyter godt i tynne seksjoner og kan fylle komplekse formgeometrier.
Sinklegeringer
Sinklegeringer gir høy duktilitet, slagstyrke og evnen til å bli belagt eller etterbehandlet enkelt. De brukes vanligvis til små presisjonsdeler som speilbraketter, dørlåser og innvendig maskinvare. Ulempen er tetthet: sink er tung og sjelden valgt for store strukturelle komponenter.
Magnesiumlegeringer
Magnesium er det letteste strukturelle metallet, og tilbyr det beste styrke-til-vekt-forholdet av de tre. Den vises i deler der hvert gram betyr noe, for eksempel rattkjerner, seterammer og instrumentpanelstrukturer. Magnesium står overfor høyere materialkostnader og korrosjonsproblemer, så det velges bare når vektbesparelser klart rettferdiggjør premien.
| Legering | Hovedegenskaper | Typiske komponenter |
|---|---|---|
| Aluminium (A380) | God styrke-til-vekt, høy varmeledningsevne, korrosjonsbestandighet | Motorblokker, girhus, motorhus, EC-hus |
| Sink (Zamak) | Høy duktilitet, utmerket overflatefinish, enkel plettering | Små braketter, speilfester, låser, innvendig maskinvare |
| Magnesium (AZ91D) | Letteste strukturelle metall, meget høy spesifikk styrke | Rattrammer, seterammer, lettvektsbraketter |
For å sikre at riktig legering leveres, bruker fddiecasting.com et Oxford Hitachi-spektrometer for å verifisere den kjemiske sammensetningen til hver innkommende smelte. Dette forhindrer kostbare forvekslinger før deler støpes.
Vanlige bildeler produsert av Die Casting
Pressstøpte er spredt over kjøretøyet, fra motorrommet til fjæringen og den elektriske drivenheten. Å forstå utvalget hjelper når du planlegger en leverandørliste.
Motor og drivverkskomponenter
Konvensjonelle drivlinjer er avhengige av aluminiumspressstøpte. Motorblokker er det mest synlige eksemplet, men oljepanner, vannpumper, oljefilterbaser, viftekoblinger og motorfester er også støpt. Disse delene må motstå vibrasjoner, håndtere varme og forsegle smøremidler. De leveres ofte som støpte aluminiums bildeler som kombinerer strukturell stivhet med varmeavledning.
Transmisjon og chassisdeler
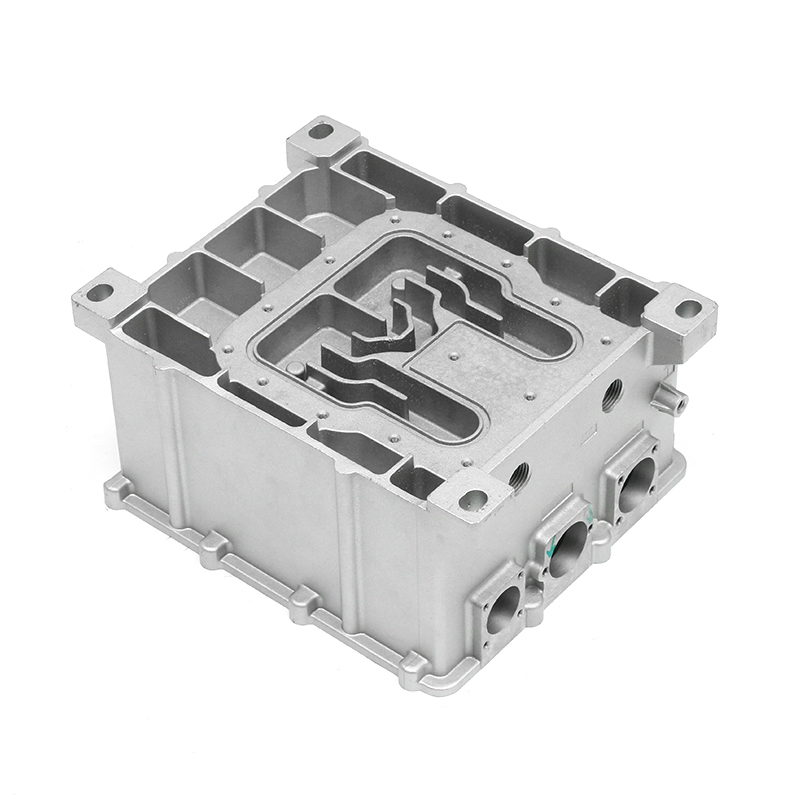
Transmisjonshus er store støpegods som holder gir, aksler og hydrauliske kretser. Huset fungerer også som den strukturelle kontakten mellom motoren og resten av drivverket. I chassisområdet produseres bakspeilbraketter, støtdemperbraketter og gasshus i høyt volum ved hjelp av støping.
Nye energikjøretøykomponenter
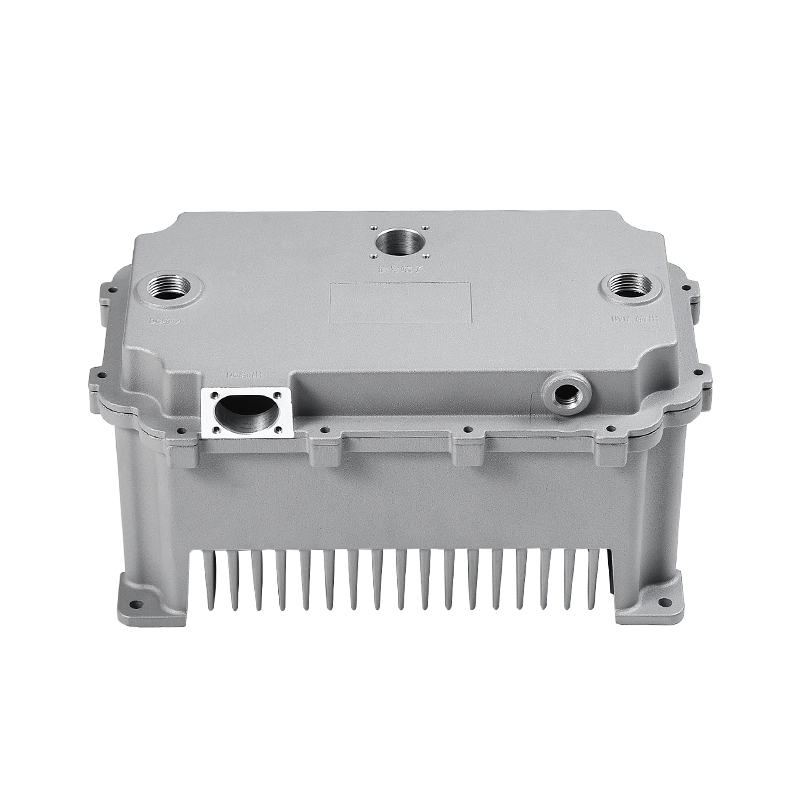
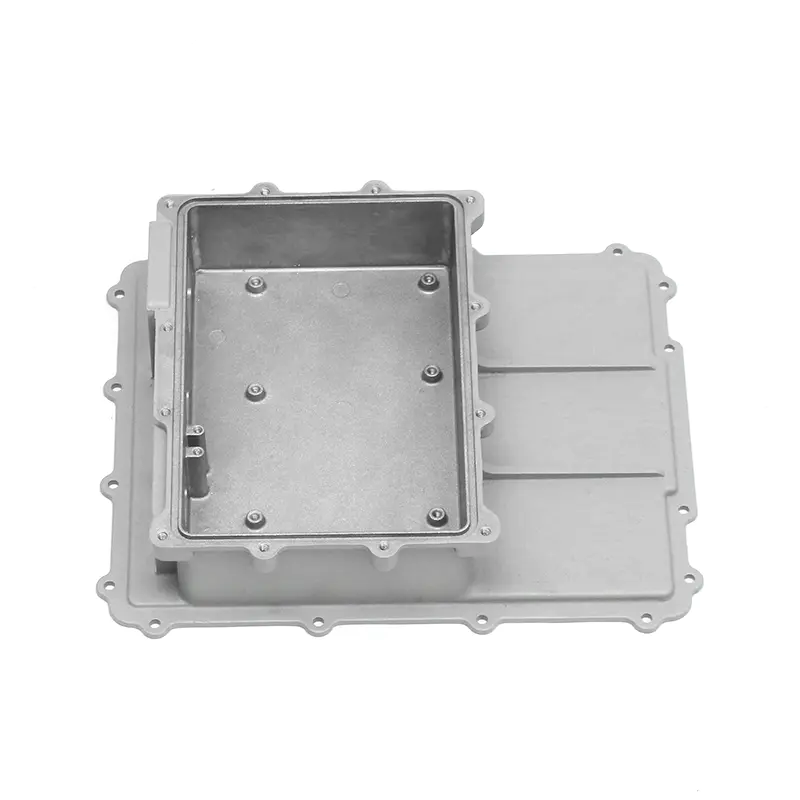
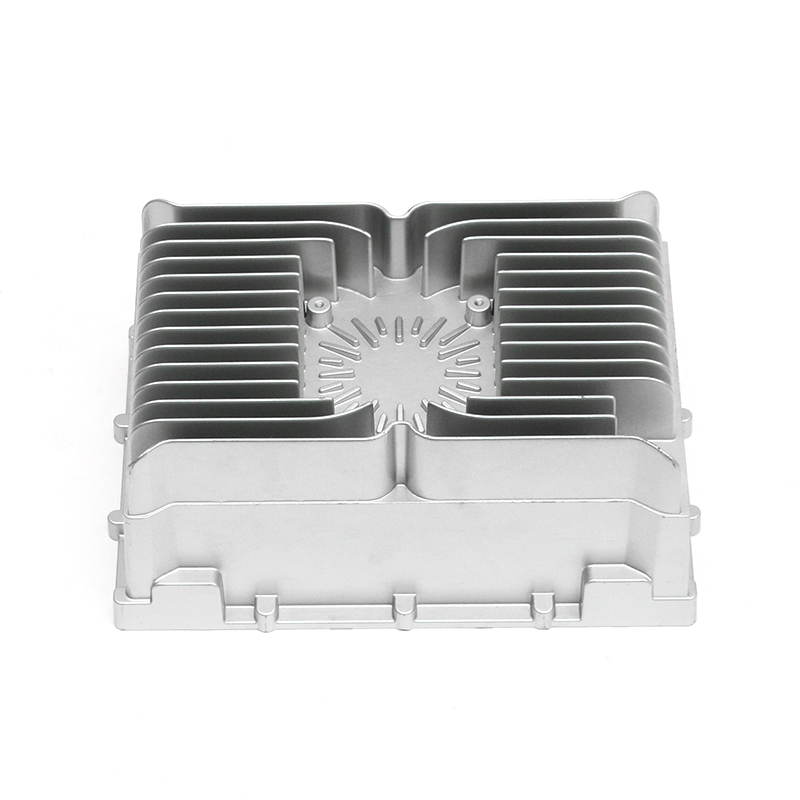
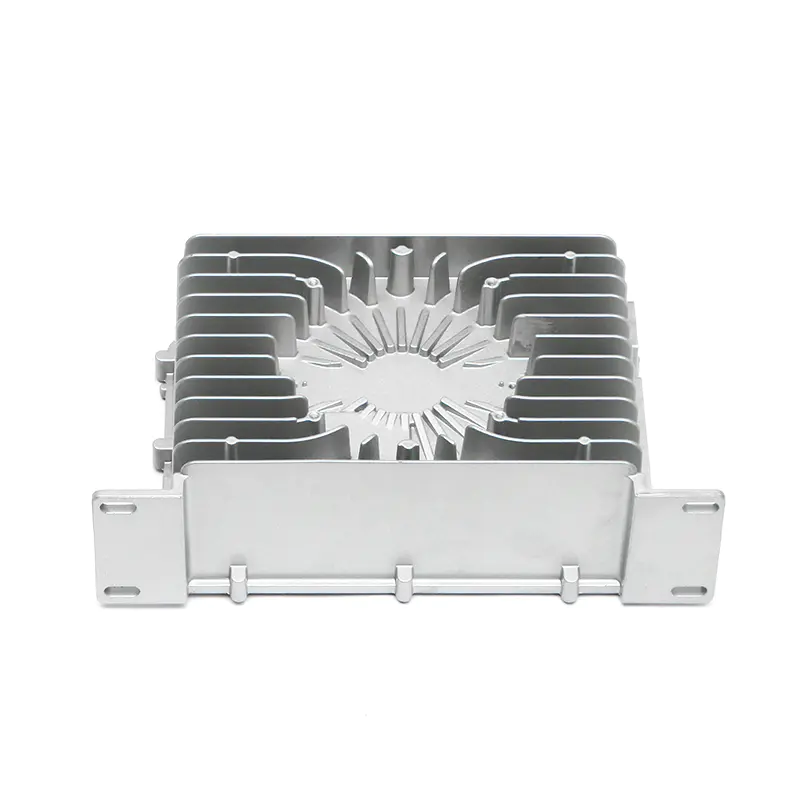
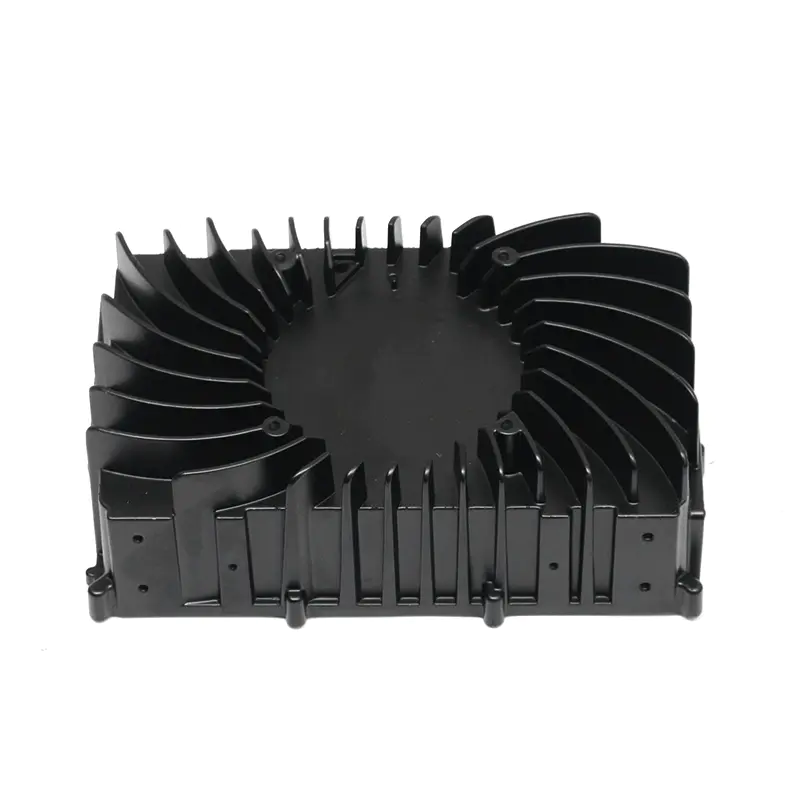
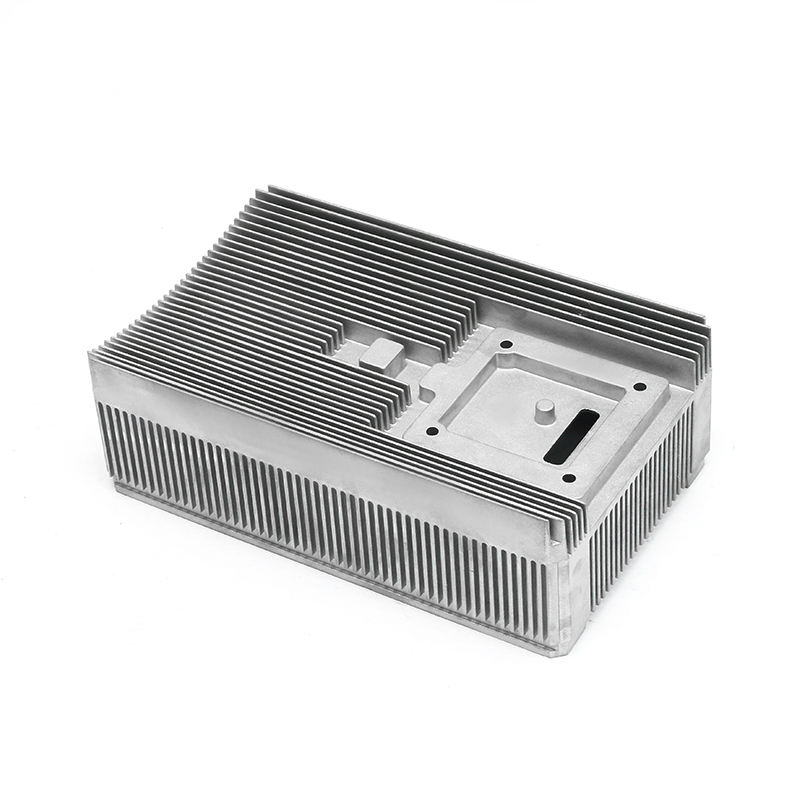
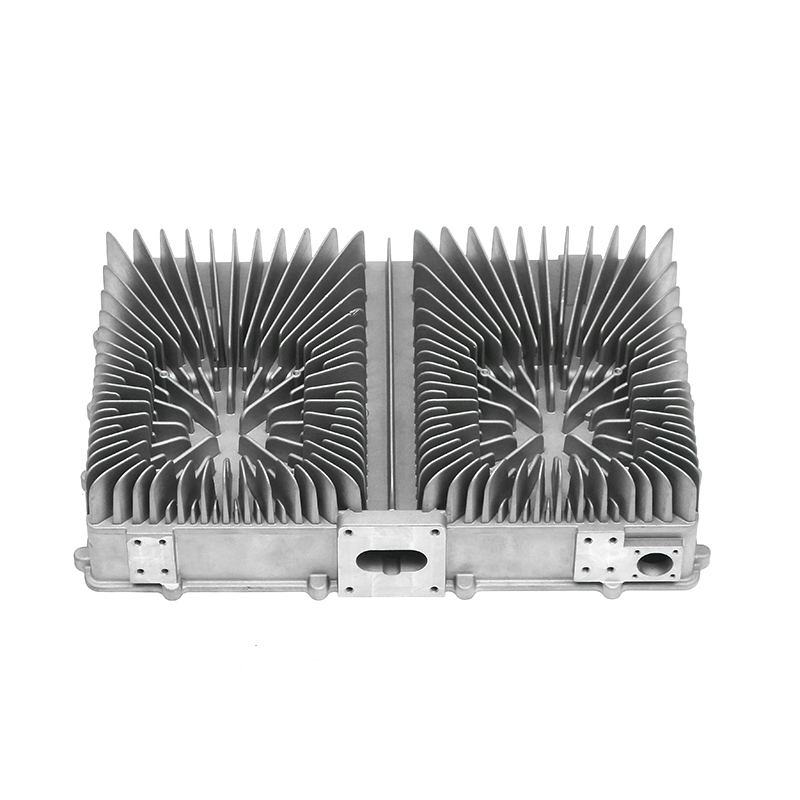
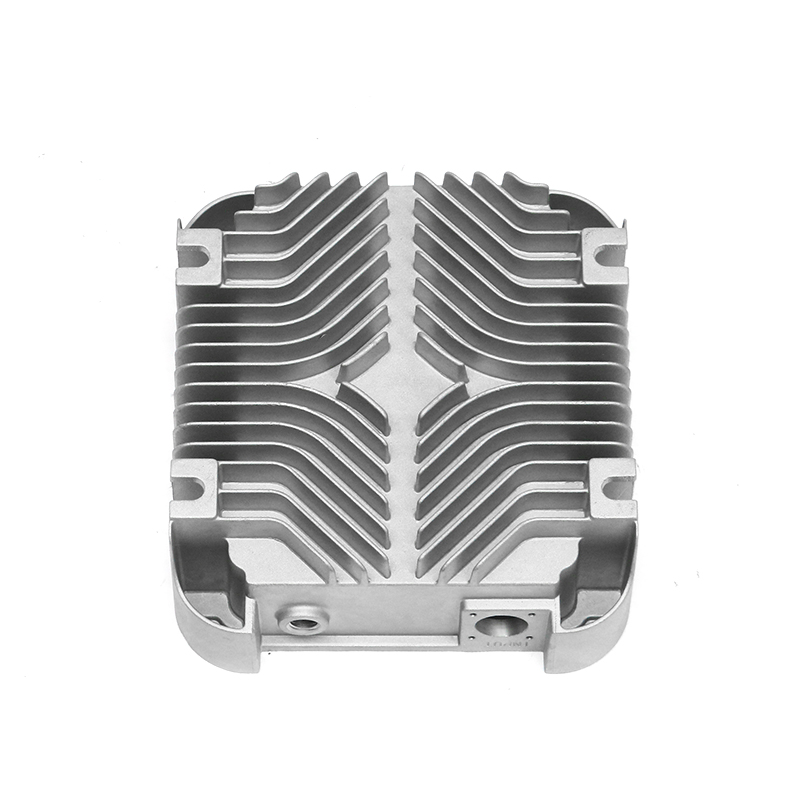
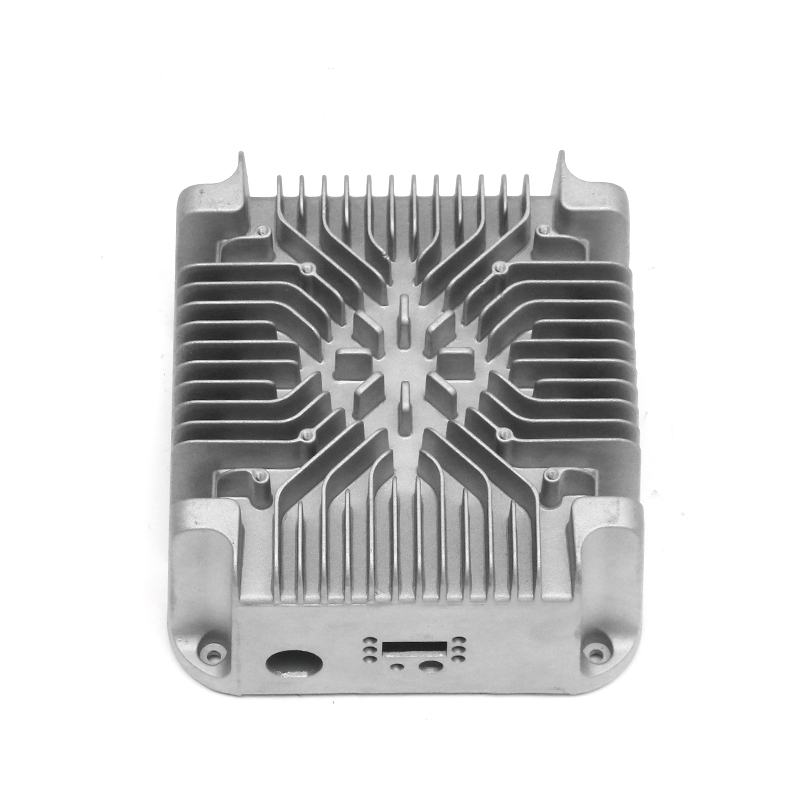
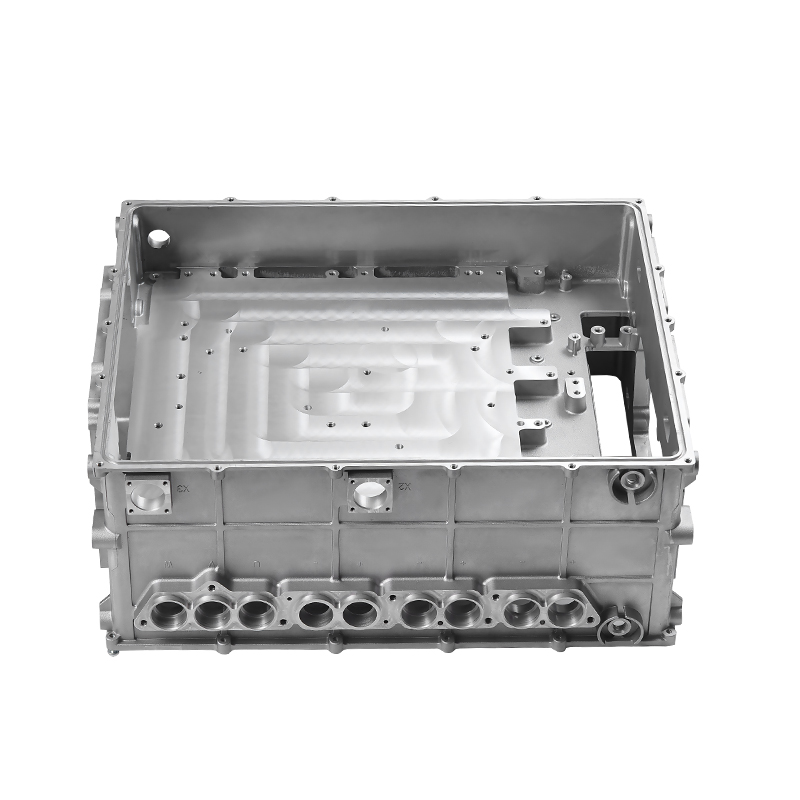
Elektriske kjøretøy stiller et annet sett med krav. Motorhus må fjerne varme fra kobberviklinger samtidig som de beskyttes mot forurensninger. Elektroniske kontrollenheter krever støpte skap som kombinerer tynne vegger med flate tetningsflater.
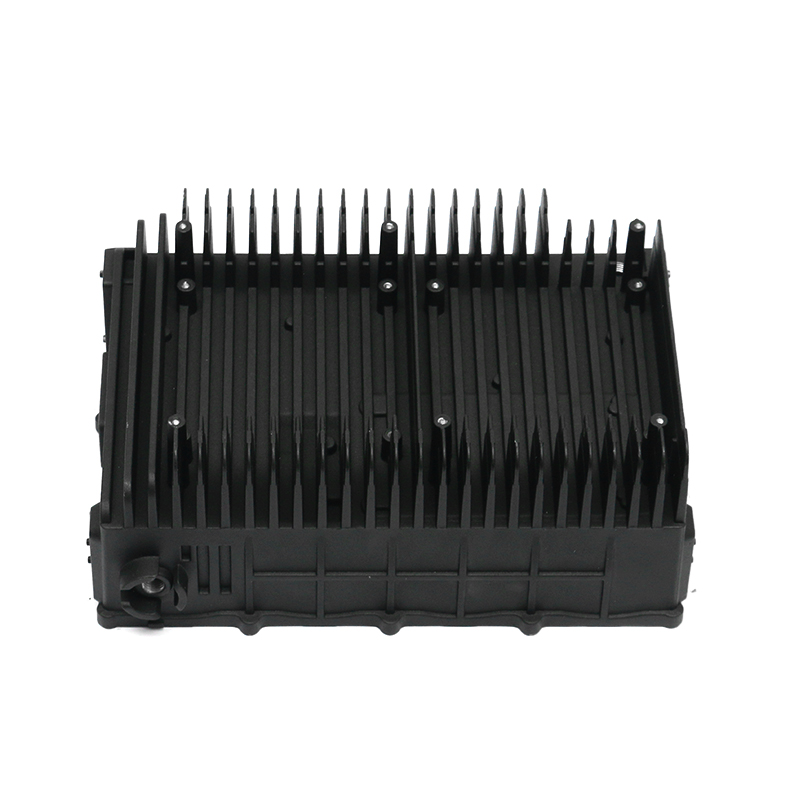
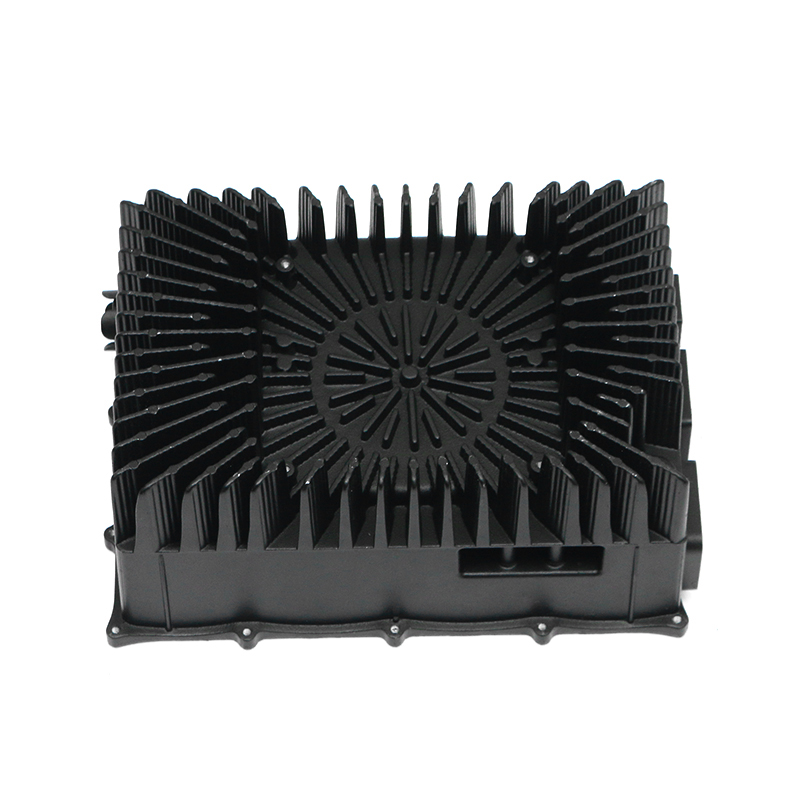
Vannkjølte elektroniske kontrollhus er et godt eksempel. Disse delene må forbli lekkasjesikre under termisk syklus og vibrasjon samtidig som de inneholder sensitiv kraftelektronikk. Derfor krever de strengere dimensjons- og trykktesting enn mange tradisjonelle støpegods.
Kvalitetssikring i bilstøping
Bilkjøpere vurderer ikke en støping bare etter formen. Innvendig soliditet, materialsammensetning, dimensjonsnøyaktighet og forsegling må alle verifiseres. Troverdigheten til en leverandør avhenger av dybden i inspeksjonskjeden.
Dimensjonell inspeksjon
Koordinatmålemaskiner (CMM) er standarden for verifisering av kritiske dimensjoner på bildeler. fddiecasting.com bruker Zeiss CMM-er for å sjekke datum, hullposisjoner og veggtykkelse med høy presisjon. Disse målingene er dokumentert for å støtte godkjenning av produksjonsdeler.
Intern defektdeteksjon
Porøsitet og krympehull kan dannes inne i et støpegods uten å påvirke den synlige overflaten. Industriell CT-skanning og røntgeninspeksjon avslører disse interne defektene før kostbar maskinering påføres. CT hjelper også med å validere at kjerner og interne kjølekanaler er riktig plassert.
Materialverifisering
Et spektrometer bekrefter at legeringen samsvarer med den angitte karakteren, ikke bare en omtrentlig sammensetning. Dette trinnet er spesielt viktig når en del endres fra en utviklingsprøve til masseproduksjon. Et Oxford Hitachi-spektrometer på fddiecasting.com gir sporbare materialdata for hver batch.
Lekkasjetesting
Lekkasjetesting er nødvendig for oljepanner, girkasser, pumpehus og mange elbiler. Trykkluft eller helium føres inn i indre hulrom mens utsiden overvåkes for trykkfall. Dette er spesielt kritisk for støpte girkassehus , hvor intern smøremiddelretensjon direkte påvirker girets pålitelighet. Dedikerte lufttrykktestmaskiner på fddiecasting.com bekrefter at hver forseglet komponent forlater anlegget uten lekkasjer.
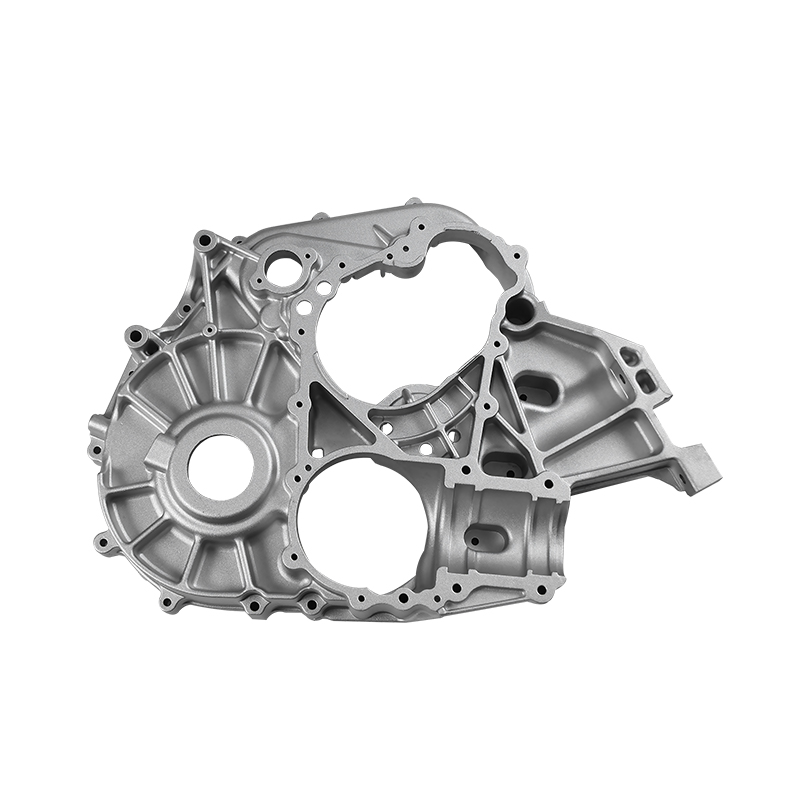 Tilpassede produsenter av girkassehus, OEM/ODM-leverandører Som produsenter av støpte girkassehus i Kina og leverandører av OEM/ODM girkassehus, Ningbo Fenda New Energy Technology Co., Ltd., c... Se produkt →
Trykkstøping vs. alternative produksjonsmetoder
Pressestøping konkurrerer med flere andre metallformingsteknologier. Det riktige valget avhenger av volum, geometri, tykkelse og nødvendige mekaniske egenskaper.
Sammenlignet med CNC-maskinering er støping dramatisk mer økonomisk ved høyt volum. Maskinering starter fra solid billet og fjerner en stor prosentandel av materiale, mens pressstøping produserer netto eller nesten netto former med mye mindre avfall. CNC er fortsatt foretrukket for små batcher, komplekse fem-akse funksjoner eller endelig etterbehandling. I praksis blir mange støpegods etterfulgt av en kort bearbeiding for å holde tette toleranser på tetningsflatene.
Sammenlignet med smiing kan pressstøping danne langt mer komplekse tynnveggede strukturer med fine detaljer. Kaldsmiing gir sterkere deler fordi kornstrukturen er på linje med delkonturen, men formene er begrenset til enklere geometrier. For en motorblokk eller et motorhus er støping den eneste praktiske måten å lage indre hulrom og kjølekanaler på.
De viktigste begrensningene er matriskostnad og produksjonsvolum. En stålform kan koste hundretusenvis av dollar, så formstøping gir bare mening for årlige volumer i titusenvis. Overflateporøsitet kan også forbli et problem for lekkasjetette eller svært belastede deler, og derfor brukes vakuumassistert støping og spesialiserte legeringer i økende grad.
Hvordan vurdere en leverandør av støpestøping for bildeler
Når designet er klart, er neste spørsmål hvem som skal støpe det. En fokusert evaluering bør dekke minst følgende områder.
- Verktøy evne: Spør om leverandøren designer og produserer tilpassede støpeformer internt. Dette påvirker direkte ledetider og feilrater.
- Maskinutvalg: Sjekk støpetonnasje og antall maskiner. En leverandør med 400 til 2000 tonns maskiner kan dekke både små braketter og store hus.
- Kvalitetssystem: IATF 16949:2016 bør være minimum for bilforsyning. Den viser en arbeidstilnærming til risikoanalyse, endringskontroll og kundespesifikke krav.
- Inspeksjonsutstyr: Se etter CMM, industriell CT, spektrometre og lekkasjetestere. Disse verktøyene indikerer om leverandøren kan verifisere hva den produserer.
- Sekundær behandling: Intern maskinering, friksjonssveising og overflatebehandling reduserer logistikkens kompleksitet og opprettholder kvalitetseierskap hos én leverandør.
- Internasjonal kommunikasjon: En leverandør som tilbyr flerspråklig støtte, slik fddiecasting.com gjør på engelsk, russisk, arabisk og tysk, forenkler tilbuds- og utviklingsprosessen.
Ved å skåre en mulig partner mot disse kriteriene unngår du overraskende feilrater og forsinket levering etter at programmet er lansert.
The Future of Auto Parts Die Casting: EV and Lightweight Trends
Elektriske kjøretøy omformer etterspørselen etter støping i to retninger: større integrerte karosseristrukturer og høyt konstruerte drivverkskap. Store støpemaskiner, som nå når 6000 tonn eller mer, tillater produksjon av hele front- eller bakseksjoner av en bil i én del. Disse integrerte støpene reduserer antall ledd, reduserer vekten og forkorter verkstedprosessen.
Nye energimotorhus illustrerer den andre trenden. Moderne nye energimotorhus kombiner tynnvegget støping med integrerte kjølekanaler for å maksimere effekttettheten. Dette tvinger tettere kontroll over veggtykkelse og indre geometri.
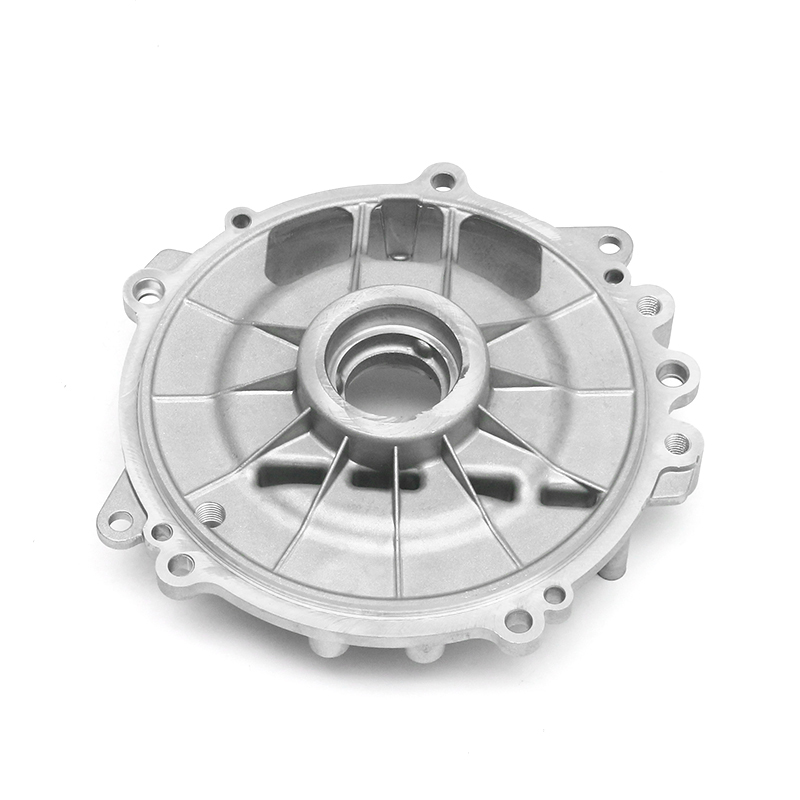 Nye energistøpingsmotorhusprodusenter, leverandører, fabrikk Ningbo Fenda New Energy Technology Co., Ltd., er produsenter og leverandører av nye energimotorhus i Kina, fabrikken vår tilbyr OEM/ODM-ne ... Se produkt →
Friksjonsrørsveising er også i ferd med å bli en relevant partner for trykkstøping. Den forbinder støpte komponenter til hverandre eller til ekstruderinger uten å smelte grunnmaterialet, og bevarer både styrke og tetningsytelse. Mer enn 30 friksjonsrørsveising og andre dedikerte maskiner på fddiecasting.com støtter denne typen hybrid monteringsarbeid.
Bærekraft er den tredje driveren. Aluminiumsstøpegods er svært resirkulerbare, og bilindustrien ber i økende grad om lavere karbonpåvirkning. Pressstøping passer i denne retningen fordi effektiv produksjon og korte bearbeidingstider reduserer energibruken per del, og resirkulerte legeringer kan omsmeltes uten å miste typiske mekaniske egenskaper.
Konklusjon
Pressstøping av bildeler er fortsatt den mest praktiske måten å produsere høyvolum, komplekse og lette strukturelle komponenter for både forbrennings- og elektriske kjøretøy. Den dominerer fordi den kombinerer tre fordeler: utmerket geometrifrihet, sterk sykluseffektivitet og lav pris per del i stor skala.
Når du velger en leverandør, velger du virkelig en pakke med prosesskontroll, inspeksjonsdybde og ingeniørerfaring. En partner som fddiecasting.com bringer arv fra formproduksjon, seks store støpemaskiner, 80 presisjonsbearbeidingssentre, IATF 16949:2016-sertifisering og et komplett verifiseringslaboratorium, inkludert CMM, CT, spektrometre og lekkasjetesting. Disse egenskapene betyr mest når en ny del kommer i produksjon og hver produksjonsdel må være riktig.
Hvis du vurderer støpepartnere for et nåværende prosjekt eller et fremtidig program, send tegningene dine til teamet på fddiecasting.com for en gjennomføringsevne. En tydelig teknisk diskusjon på forhånd vil spare kostnader og risiko senere.